用語集
労務費
従業員によって実行されたタスクに関連する費用。労務費は、従業員の労務単価と、タスクまたは活動に費やされた時間数で計算されます。
機械費
作業実施のための機械使用に要した費用
変更オーダ
有効性を制限または拡張する手段
次のエンティティに適用されます。
- クラス特徴
- クラス特徴オプション
- クラス特徴オプションパッケージ
- クラス制約
- 構成制約バージョン
- クラス資源値
変更オーダはオプションまたは日付のいずれかに基づきます。変更オーダが日付に基づく場合、失効日/発効日と参照日の組合せによって、変更オーダが有効であるかどうかが決まります。
オプションに基づく変更オーダは、オプション値によって条件を表すために使用されます。たとえば、特定のシリアル番号に達するか、特定のシリアル番号の変更オーダが有効である場合、変更オーダが有効になります。
一般部品表
一般品目ごとに製品バリアントを構成できる一連の構成要素。一般部品表は、製品バリアントの構成/生成中に生成されるバリアント部品表の基準になります。部品表ライン (構成要素) ごとに制約ルールを適用できます。
一般工順
製品バリアントの構成/生成中に生成されるバリアント工順の基準になります。作業ラインごとに制約ルールを適用できます。
価格リストマトリックス ID
2 つの物理量に基づく値のセットを表すコード。これらの値は、価格リストマトリックスの X 軸と Y 軸の値を指します。各物理量の最大値は 24 です。
価格リストマトリックス
X 軸と Y 軸の物理量の値にもとづいた価格テーブルです。
製品バリアント構造
一般製品構造と選択した製品バリアントオプションから製品バリアントを作成するための構成パス
発効日
エンティティの有効期間が開始される日付
有効性管理では、参照日が発効日と照合されます。参照日が発効日以降である場合、構成エンティティは有効です。
失効日
エンティティの有効期間が終了する日付
有効性管理では、参照日が失効日と照合されます。参照日が失効日以降である場合、構成エンティティは有効ではなくなります。
特徴
構成クラスの特徴。特定の値を保持できるあらゆる種類のプロパティを指定できます。特徴の 1 例として色があります。
クラス特徴には次のようなものがあります。
- 必須
- 永続的 (保存可能)
- 個人用 (構成モデルの外部では使用できない)
- 有効 (使用中)
- 明示的 (派生元)
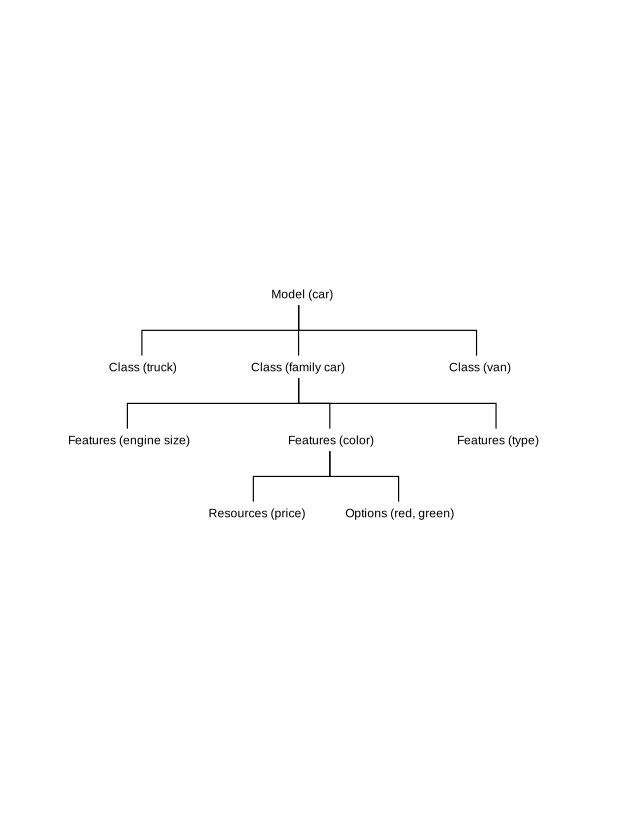
1 つのクラスにいくつでも特徴をリンクできます。1 つの特徴にリンクできるオプションは 1 つだけです。
連番
順序を決定する番号
次の順序を決定します。
- 概要セッションまたはリストボックスにレコードが表示される順序
- ユーザメニュー (ユーザダイアログ) に特徴などの構成要素が表示される順序
参照日
変更オーダと次のような構成エンティティの有効性のチェックに使用されるユーザ定義可能な日付
- ユーザ役割
- 特徴
- 構成資源
有効性管理では、参照日が発効日および失効日と照合されます。参照日が発効日以降である場合、構成エンティティは有効です。参照日が失効日以降である場合、構成エンティティは有効ではなくなります。
オプション
特徴の事前定義された値
特徴: 基準色
特徴オプション: 赤、緑、青
ドメインリストが存在する特徴のみ、オプションを保持できます。別のタイプのドメインが存在する特徴はすべてオプション値を保持します。
シナリオ
総合的な計画解決策の識別
各シナリオは、1 つの総合的な計画解決策を表していて、品目計画および資源計画のための特定の設定が含まれています。シナリオを使用して、各種の計画オプションを分析および比較し、最適な計画解決策を見つけることができます。たとえば、需要予測やソーシング戦略の変更に利用できます。
シナリオの 1 つは、実際の計画状況に対応している実際のシナリオです。実際のシナリオから LN の実行レベルへ、計画オーダと製造計画を転送することのみが可能です。
実行レベル
企業計画では、次のような、オーダの実行および実際の商品フローを管理する LN パッケージの指定
- 製造
- オーダ管理
- 倉庫管理
企業計画は、計画アルゴリズムを使用してシミュレーションおよび最適化を実行します。他のパッケージは、オーダの実行と商品フローを管理します。
確約可能在庫
特定の日付で顧客に確約できる品目の数量を決定するために使用する技術の組合せ
確約可能在庫 (CTP) は、標準的な有効在庫 (ATP) の拡張機能を持っています。確約可能在庫は、品目の有効在庫 (ATP) が不十分な場合に当初計画より増産する可能性も考慮する点で、有効在庫 (ATP) より高度な機能を備えています。
標準的な有効在庫 (ATP) 機能のほかに、確約可能在庫には次の機能があります。
- チャネル有効在庫 (ATP): ある販売チャネルでの制約された利用性
- 製品ファミリ確約可能在庫: 品目レベルではなく製品ファミリレベルでの利用性に基づいた確約可能オーダ
- 構成確約可能在庫: ある品目の追加生産に使用できる構成要素が十分にあるかどうかをチェックします。
- 確約可能在庫能力: ある品目の追加生産に使用できる生産能力が十分にあるかどうかをチェックします。
確約可能在庫
計画製造オーダ
特定数量の品目を製造するための、企業計画の計画オーダ
計画オーダ
企業計画の供給オーダの 1 つ。計画目的で作成され、まだ実際のオーダにはなっていないものです。
企業計画は、次のタイプの計画オーダを扱います。
- 計画製造オーダ
- 計画購買オーダ
- 計画物流オーダ
計画オーダは、特定のシナリオを使用して生成されます。実際のシナリオの計画オーダは、実行レベルに転送すると、実際の供給オーダにすることができます。
追加リードタイム
計画オーダを完全に終了するために必要な追加活動のために確保された時間
企業計画では、追加リードタイムは安全時間と同様に取り扱われます。オーダは、追加リードタイムより早く納入される必要があります。
追加リードタイムは、日単位または時間単位で表されます。
固定リードタイム
計画オーダの実行に必要であると予測される時間です。
企業計画では、オーダのリードタイムを計画する際に、固定リードタイムまたはより詳細な工順データのどちらかを使用できます。固定リードタイムを使用すると、結果の精度は低下しますが、計算速度は向上します。
タイムフェンス
品目の供給計画と計画オーダの凍結が終了する期限
タイムフェンスは、シミュレーションを実行した日からの作業時間数として表されます。
一般に、企業計画は、タイムフェンス内では供給計画や計画オーダを再生成しません。ただし、マスタ計画シミュレーションまたはオーダシミュレーションを実行するときはこの限りではありません。
タイムフェンスは、次のような事態を防ぐための機能です。
- 工程レベルですでに開始しているオーダに障害が発生すること
- 計画オーダを過去の開始日で生成してしまうこと (すなわち、遅延したオーダ)
通常、品目の製造工程のリードタイムは、タイムフェンスと矛盾しない値になります。
計画範囲
ある品目について計画データがメンテナンスされる時間周期
計画範囲は、シミュレーションを実行した日からの作業日数として表されます。
企業計画が、品目の計画範囲よりも後の供給計画や計画オーダを生成することはありません。
企業計画は、計画範囲を計算する際に、計画品目が属しているデフォルト倉庫の企業単位に指定したカレンダーを使用します。
企業計画は、計画範囲を計画期間の終わりまで移動します。
独立需要
他の品目の需要と関連しない需要
独立需要の例:
- 最終商品の需要
- 破壊試験に必要な構成品目の需要
- サービス部品所要量
実際シナリオ
運用レベルのマスタ計画やオーダ計画を含むシナリオ。シミュレーション (条件分析) のためだけに使用されるシナリオの対になるものです。
この実際シナリオは、計画オーダを実行レベルに転送できる唯一のシナリオです。
依存資材需要
別の品目の製造計画または計画製造オーダによる所要量の展開により発生した、ある品目の需要
つまり、ある品目の製造計画または計画製造オーダが展開されると、前者の品目の (クリティカル) 部品表内で、その品目の依存資材需要が発生します。
計画クラスタ
例外メッセージ
特定の計画パラメータ、値、計画での好ましくない結果またはコンフリクトを回避するための制約を変更または訂正することをユーザに提案するために生成される短い標準化メッセージ
オーダグループ
計画製造オーダの集合。これを、計画製造オーダを企業計画から製造のジョブショップ管理モジュールに転送するための選択基準として使用できます。
JSC は、同じ製造オーダの集合を使用して、製造タスクを編成できます。
引当
出庫処理に先立つ、需要に対する在庫の確保
取引先または特定の需要オーダに在庫量を引き当てることができます。
販売オーダなど特定の需要オブジェクトが取引先、オーダ、または参照に引き当てられることを文書に記載している場合があります。その表現は、実際には、その特定の取引先、オーダ、または参照に引き当てられている供給で需要オブジェクトを満たす必要があることを意味します。
需要ペグ
計画オーダまたは実際供給オーダと、確約を表す品目所要量との関係。
次のいずれかの条件を満たさない限り、ペギング所要量に使用できるのは需要ペギング供給のみです。
- ペグが削除された。
- 需要ペギング出庫オーダの場合に、パラメータで、未引当在庫、または別の仕様の在庫の発行が許可されている。
-
ペギング供給
ペギング供給として、購買オーダ、計画購買オーダ、製造オーダ、計画製造オーダ、処理タイプ 「転送」 を持つ倉庫オーダ、または計画物流オーダを使用できます。 -
ペギング所要量
ペギング所要量として、特に、販売オーダラインか、または製造オーダの必須構成要素を使用できます。
関連用語: 「ソフトペギング」
ソフトペギング
情報として保存される品目供給と品目所要量との関係。品目を交換すると、関連ソフトペギングが失われます。
-
ペギング供給
ペギング供給として、購買オーダ、計画購買オーダ、製造オーダ、計画製造オーダ、処理タイプ 「転送」 を持つ倉庫オーダ、または計画物流オーダを使用できます。 -
ペギング所要量
ペギング所要量として、特に、販売オーダラインか、または製造オーダの必須構成要素を使用できます。
企業計画において、用語 「ペギング」 は、一般に、ソフトペギングを示すために使用されます。
関連用語: 「需要ペグ」
仕様
たとえば、品目が引き当てられている取引先や所有権詳細など、品目関連データの集合
この仕様を使用して、供給と需要を一致させます。
仕様は、次のうちの 1 つまたは複数に属すことができます。
- 購買オーダまたは製造オーダなど、一定数量の品目の予測される供給
- 倉庫に保存されている特定数量の品目
- たとえば、販売オーダなど、特定数量の品目の所要量
予測
その品目を購入する顧客によって計算され、合意された条件に従って予測期間に総計される、品目に対する需要
顧客は、品目の供給を計画する発注先に予測を送信します。
変更オーダ
変更管理 LN にリンクされたエンティティを変更するための、汎用メカニズム。変更オーダ日を指定して、リンクされたエンティティがその指定日に有効または期限切れになるよう設定します。
理由コード
変更に関する理由を表すコードと記述のリスト。このコードと記述は、システム管理者によって定義されます。
電子データ交換 (EDI)
標準フォーマットの標準ビジネス文書のコンピュータ間転送。内部 EDI は、同じ内部会社ネットワーク (複数会社とも呼ばれる) 上での会社間のデータ転送を意味します。外部 EDI は、自社と外部取引先間のデータ転送を意味します。
オーダ
以下のような、すべてのタイプのオーダをカバーする一般的な用語
- 購買オーダ
- 販売オーダ
- 倉庫オーダ
- 製造オーダ
- 外注オーダ
- 輸送オーダ
- サービスオーダ
検査オーダ
購買、製造または販売される製品の検査を構造化するために使用されるオーダ
不適合レポート (NCR)
QM/倉庫検査または資材移動時や、資材在庫時の不適合を識別するレポート。
品目
購買、保管、製造、販売などができる原材料、部分組立品、完成品、および工具
品目は、1 つのキットとして処理される一連の品目を表すことも、複数の製品バリアントに存在することもできます。
非物理的な品目、つまり、在庫には保持されないが、原価を転記したりサービス料金を顧客に請求したりするために使用できる品目も定義できます。非物理的な品目の例は次のとおりです。
- 原価品目 (電気代など)
- サービス品目
- 外注サービス
- リスト品目 (メニュー/オプション)
オーダ方針
品目の製造方法またはオーダ方法を管理するオーダパラメータ
次の値を指定できます。
- 見込: 顧客オーダに関係なく、品目の製造または購買が行われます。
- 受注: 品目に顧客オーダが登録されている場合にのみ、品目の製造または購買が行われます。
オーダシステム
推奨購買オーダおよび推奨製造オーダの生成方法を管理するオーダパラメータ
オプション:
- [FAS] (最終組立計画)
- [SIC] (統計在庫管理)
- [計画] (スケジュール基準およびオーダ基準の計画)
- [マニュアル] (個別発注)
部署
特定のタスクを実行する会社の組織単位。たとえば、販売オフィスまたは購買オフィスなどを示します。部署には、その部署が発行するオーダに関する番号グループが割り当てられます。各部署で発生する会計取引の転記先財務会社は、その部署の企業単位によって判別されます。
品目タイプ
品目の分類。たとえば、一般品目、サービス品目、設備品目であるかどうかを識別できます。品目のタイプに応じて、特定の機能のみがこの品目に適用されます。
品目グループ
類似の特徴を持った品目グループ。各品目は特定の品目グループに属しています。品目グループは品目タイプと組み合わせて使用し、品目デフォルトを設定します。
オーダリードタイム
品目の製造時間は、工順作業で定義されたリードタイム要素に基づいて時間数または日数で示されます。
企業単位
部署、ワークセンタ、倉庫、プロジェクトなどのエンティティを含む、組織の中で財務上独立した部分。企業単位に含まれるエンティティはすべて同一のロジスティック会社に属している必要がありますが、1 つのロジスティック会社内に複数の企業単位を作成することはできます。各企業単位は、単一の財務会社にリンクします。
異なる企業単位間でロジスティック取引を実行すると、生成される会計取引は各企業単位がリンクしている財務会社内に転記されます。
参照通貨
財務会社グループに属するすべての会社で共有されるエンティティの残高を表す通貨。たとえば、LN では取引先残高に参照通貨が使用されます。
- 参照通貨は、複数会社構造の会社の共通基準通貨です。
- 標準通貨システム以外の通貨システムでは、参照通貨が通貨を使用したすべての計算のための会社の基準通貨になります。
工具タイプ
工具の分類
工具の状況を次に示します。
- 工具の使用準備が完了 (一体型工具)
- 使用する前に工具を構成要素で組み立てる必要がある (組立式工具)
- 組立式工具の部品 (工具の構成要素)
バーコード
電子スキャナで読み取ることができるエンコード情報で、文書または製品に印刷されたバーコード
アーカイブ会社
履歴文書とデータのアーカイブのために作成された会社。不要なデータはアーカイブ会社に保存できます。
アーカイブ会社にアクセスして保存されているデータを取得するには、会社をアーカイブ会社に変更する必要があります。
単一通貨システム
会社が 1 つの自国通貨だけを使用する通貨システムこの自国通貨は、参照通貨としても使用されます。この通貨システムは、特に単一の国で運営する会社で使用されます。
依存通貨システム
単一会社内で複数の自国通貨を使用できる通貨システム。財務会社は、大半のエンティティに対しては使用する通貨を現地通貨に決めます。すべての取引はそれぞれの自国通貨で登録されます。
外国通貨と参照通貨間、および参照通貨と自国通貨間には、為替レートが設定されます。取引金額はまず参照通貨に換算され、次にその参照通貨による金額が自国通貨に換算されます。
サイト
自社のロジスティックデータをメンテナンス可能な企業の営業所。同じ場所に倉庫、部署および組立ラインが集まっています。「マルチサイト」環境では、サイトはサプライチェーンのモデル化に使用されます。
サイトには次の制約が適用されます。
- サイトは国をまたがることはできません。サイトの倉庫と部署はサイトと同じ国に存在している必要があります。
- サイトは、1 つの計画クラスタにリンクされます。そのためサイトの倉庫とワークセンタはすべて同じ計画クラスタに属している必要があります。
- サイトは、1 つのロジスティック会社にリンクされます。
サイトを「企業単位」にリンクする、または企業単位をサイトにリンクすることができます。
企業単位をサイトにリンクすると、サイトの「エンティティ」が企業単位の配下になります。このため、サイトを企業単位にリンクすると、企業単位のエンティティがサイトの配下になります。
原価品目
追加原価をオーダに転記するために使用する管理品目。追加原価は、会計費用、決済料金、設計原価および運送原価などです。
原価品目は製造では使用されないため、在庫品目になることはありません。また、原価品目は費用品目とも呼ばれます。
現地通貨
会社の所在地がある国の通貨。または現地の税務当局に報告する通貨。
複数通貨の場合は、3 つの自国通貨を使用できます。会社で使用する通貨として、次の 3 つの自国通貨を定義できます。
- 会社の現地通貨
- [通貨]
- [通貨]
自国通貨
処理日
オーダが変更または履歴ファイルに書き込まれた日付。各変更ごとに、新しいラインと新しい処理日が挿入されます。これは、すべてのオーダタイプに適用されます。
特に、次の内容に対して処理日が重要になります。
- スケジューリング
- 統計
- 期日と通貨為替レートの決定
ログオンコード
LN ユーザの識別コード。このコードはシステムセキュリティ用に使用されます。
セグメント化
品目コードを異なる論理部分 (セグメント) に分割すること
これらのセグメントは、セッションでは別々のフィールドとして表示されます。セグメントには次のようなものがあります。
- プロジェクトセグメント
- クラスタセグメント
- 品目識別
ビジネスオブジェクト
購買オーダまたは組織単位などのビジネスに関するオブジェクト。ビジネスオブジェクトには、ビジネスオブジェクト属性に購買オーダ番号または組織単位の名前などの情報が保存されています。ビジネスオブジェクトにはビジネスオブジェクトのメソッドと呼ばれるアクションのセットも含まれ、[購買オーダの作成] および [組織単位のリスト] などのビジネスオブジェクトの属性を操作できます。
開発の視点から見れば、ビジネスオブジェクトは、開発段階で同時に導入される、テーブルとそれらテーブルを操作する機能との集まりです。ビジネスオブジェクトは、パッケージコード、モジュールコード、およびビジネスオブジェクトコードの組合せで識別します。
マスク
識別コードの構成を示すテンプレート。マスクは、シリアル番号、扱い単位、シフトなど、オブジェクトの識別子を生成するために使用します。
シリアル番号付品目
固有の永続シリアル番号が割り当てられた標準品目の実体。この番号により、個別の品目をライフタイム全般 (設計、製造、テスト、導入、メンテナンスなどの各フェーズ) にわたって追跡することができます。シリアル番号付品目には、他のシリアル番号付部品が含まれていることがあります。
シリアル番号付品目の例としては、自動車 (車両識別番号)、航空機 (尾翼の機体番号)、パソコンなどの電子機器 (シリアル番号) などが挙げられます。
有効化コード
有効化構成品目に関する差異をモデル化するために使用する、販売オーダラインやプロジェクト成果物ラインなどの参照番号
有効化コードシリーズ
同一の有効化構成品目に適用される 1 つまたは複数の有効化コードのグループを示すコード番号
有効化構成
有効化構成品目に関する差異の有効性を有効化コードによって制御する方法
有効化構成により、次のエンティティに対する変更をモデル化できます。
- 部品表の設計
- 部品表の製造
- 工順
- 工順作業
- 発注先の選択
- 外注方法
例外
有効な品目の標準構成の偏差。たとえば、ある有効化コードに特定の部品表ラインまたは工順作業を使用するかどうかを例外として指定できます。例外は通常、顧客の要望や技術的なアップグレードなどに対応するために作成します。
シリアル番号
単一の物的品目に対する固有の ID。マスクを使用してシリアル番号が生成されます。シリアル番号は、たとえば日付、モデルや色の番号、連番などを示す複数のデータセグメントによって構成されます。
シリアル番号は品目および工具に対して生成することができます。
有効化構成品目
販売オーダラインまたは販売見積ラインに対する有効化コードを定義できる品目。有効化コードを使用すると、有効化構成品目に関する差異をモデル化することができます。また、有効化構成品目に関する複数の購買オーダや製造オーダを 1 つの販売オーダラインにペギングすることもできます。
工順グループ
類似の工順属性を持つ品目グループ。たとえば、同一ワークセンタ、工順作業、部品表など。工順グループは、製造オーダに対する選択基準としてユーザが定義します。
工程計画者
製造オーダの出力、(再) スケジュール、発行、およびワークロードの管理を担当する個人
要件
有効化構成で使用される例外を記述するために定義する業務上の理由。たとえば、特定の市場、モデル、顧客などを要件として定義できます。
会計オフィス
財務会社が企業単位よりも詳細なレベルで財務データを分類するために使用する部署
通常は、次のタイプの財務データを分類するために会計オフィスを使用します。
- マニュアル入力の販売請求書
- 手形
- 取引先の財務データ
会計オフィスは、いくつかの取引先役割にリンクできます。
テクニカルコーディネータ
ある品目の製造元に関連する技術的な品目仕様と要件のメンテナンスを担当する従業員。この従業員は、危険物およびそのリスク分類に関する情報を倉庫管理でメンテナンスする作業も担当します。
委託 (非所有) 倉庫
非所有委託在庫を保管する倉庫。非所有委託在庫は発注先の所有する商品ですが、商品の使用または販売後まで無償で自社の倉庫に保管されます。商品は委託在庫として登録します。
失効日
レコードまたは設定が無効になる日付です。通常、失効日には失効時間も指定されます。
設計モジュール
製造の組立計画モジュールで、製品設計構造の固定部分をモデル化するために使用される仮想品目。製品設計構造は、製造の組立管理モジュールでの組立オーダの生成に使用されます。
設計モジュールは設計品目のツリー構造 (部品表 (BOM)) の最上位に位置します。組立計画で組立オーダが生成されると、LN の品目基準データテーブル内に [設計モジュール] 品目タイプが作成されます (この品目タイプが作成されていない場合)。設計モジュールはオーダ内容および完成状態構造の一部です。
運営会社
部署、倉庫、またはプロジェクトが属している会社。通常、ロジスティック会社はそれらの部署、倉庫、プロジェクトが作成された会社でもあります。部署、倉庫、またはプロジェクトで発生するロジスティック取引は、その部署、倉庫、またはプロジェクトの運営会社でのみ作成できます。
統計品目番号
EU (欧州連合) 加盟国における商品の輸出入に関する統計データを収集し、レポートを生成するために品目のグループを識別するコード。レポート生成権限により統計品目番号が決定されます。
顧客支給資材
同じ顧客用の完成品の製造で材料として使用される、顧客によって供給される品目
構成可能品目
特徴およびオプションがあり、活動を実行するに事前に構成する必要がある品目です。構成可能品目が一般品目の場合、構成後に新規の品目が作成されます。製造品目または購買品目の場合、構成は品目コードとオプションリスト ID で識別されます。
- デフォルト供給ソースが [組立] および [一般] 品目に設定されている [製造] または [製品] 品目は、常に構成可能品目になります。
- 購買スケジュールが使用中の [購買] または [製品] 品目は、構成可能品目にすることができます。
- 構成可能な [購買] 品目または [製品] 品目は、組立管理でのみ使用できます。
適合レポート
品目のソース検査で適合文書チェックが必要であることを示します。このチェックは、品目の出荷前に行う必要があります。適合レポートの目的は、顧客に関連文書を納入することです。
general data
General archiving data includes master data from all LN application packages, such as 販売, 倉庫管理, 製造, and 共通情報.
LN shell
The LN shell is a program that runs the LN applications. The LN shell serves as an interface program between the LN applications, operating system, user interface, and database. This open systems architecture allows the LN applications to operate on all supported combinations of operating systems, user interfaces, and databases.
bshell
virtual machine
テナント
「Software as a Service」 (SaaS) ソフトウェア開発環境では、テナントとは、サービスとして提供されたソフトウェアを使用するクライアント組織のことです。
テナント間ではデータは共有されません。テナントは、すべてのデータの最上位レベルのコンテナです。
LN では、テナントは必ず LN インストールと関連付けられた定数値になります。
テナントは 「ビジネスオブジェクト文書」 (BOD) の必須フィールドです。
場所
倉庫、製造施設、都市、国など、データまたは取引に関連付けられている物理的な場所
場所は、取引データに対する 「ビジネスオブジェクト文書」 (BOD) の必須フィールドです。
デフォルト供給ソース
デフォルトで品目を供給するソース。購買オーダまたはスケジュール、製造オーダまたはスケジュール、組立オーダ、または倉庫オーダを使用して品目を供給できます。
デフォルト供給ソースにより、どのタイプのオーダを使用して品目を供給するかが決まりますが、一般的にはこのデフォルトに代えて、別のソースを指定できます。
理由
特定の決定または選択に対する理由の、ユーザ定義の標準化された記述。理由のタイプにより、どの購買に対してその理由を使用するかが決まります。
アクションについての追加情報を付加するには、リストから理由を選択して入力します。理由を関連のレポートに出力することもできます。
輸入仕入原価
納入および倉庫への入庫までの品目の調達に関連付けされたすべての原価の合計。輸入仕入原価には通常、輸送費、保険費用、関税、および処理費用が含まれます。
輸入仕入原価は複数の「輸入仕入原価セット」の一部とすることができます。
輸入仕入原価セット
オーダでデフォルト値がグループとなる 1 つ以上の輸入仕入原価ライン
輸入仕入原価セットには、輸入仕入原価ラインを取引にリンクする検索属性が含まれます。
計画グループ
計画グループは、プロジェクト固有の需要および供給に関する計画の分離のために使用されます。統合ルールと原価転送ルールは計画グループレベルで定義でき、計画グループ内のプロジェクトペギング品目や、他の計画グループの供給計画処理を管理できます。
プロジェクトは 1 つの計画グループにのみ割り当てることができます。
構成グループ
同じ設定の 「CPQ コンフィギュレータ」で構成される品目のグループ。品目は、同じ構成モデルファミリの一部です。
関係会社間取引関係
1 つの組織における二者間の 「開始および終了」 の関係。関係会社間取引関係が定義されると、その関係の開始と終了との取引が関係会社間取引として扱われます。その結果、特定の原価および利益の記入がその開始と終了の側に転記されます。
終了側に納入した商品または提供したサービスの費用を開始側が負います。終了側は開始側に負債を負います。関係会社間取引合意で指定されている場合、開始側は終了側に、かかった費用を補填するため請求を行います。
関係会社間取引関係を構成し得る例としては、以下があります。
二者間の取引関係は、二者にリンクしている基礎となるエンティティに適用されます。たとえば、2 つの企業単位間の取引関係は、これら企業単位にリンクしているエンティティに適用されます。
関係会社間取引関係は 1 つまたは複数の関係会社間取引合意にリンクされます。また、関係会社間取引合意は 1 つまたは複数の関係会社間取引シナリオにリンクされます。このため、取引関係にリンクされている各取引シナリオに、振替価格ルールが定義されます。振替価格ルールは、関係会社間取引処理の金額および内部請求の金額 (指定されている場合) を決定します。
シフト
生産作業人員はシフトで整理できます。もっとも一般的なモデルは 1、2、または 3 シフトモデルですが、いくつかの曜日に異なるシフトを割り振るような、より複雑なモデルも可能です。
シフトには以下のプロパティがあります。
- 一意に識別するための固有のキー
- キーは「マスク」に基づいて自動的に生成されます。
- 開始日、終了日および終了時間
- シフトの正味時間
開始日および時間がある過去のシフトは削除できません。
関係会社間取引オーダ
同一の組織に属する組織単位間で、商品の購入、販売、輸送、またはサービスの提供を行うための指示
たとえば、販売オフィスと倉庫が同一の組織に属しているとします。販売オーダを処理するため、販売オフィスは、倉庫に対し、外部顧客に商品を納入するよう指示します。倉庫は納入した商品の費用を負担し、販売オフィスには倉庫への負債が発生します。
関係会社間取引オーダは、ヘッダと取引ラインで構成されます。ヘッダデータには、関係する組織単位と適用する振替価格設定ルールが含まれます。取引ラインには、個々の品目の金額と日時が表示されます。振替価格設定ルールに応じて、一部の価格詳細のメンテナンスが可能です。
製品
購買、外注、製造、または組立がなされる品目
住所
アドレス関連の完全な詳細セットには、郵便住所または電話、ファックスおよびテレックスの番号、E メール、インターネットのアドレス、税務用の識別情報、および工順情報が含まれます。
追加イントラスタット情報
LN の標準情報としては利用できないが、一部の EU 加盟国で売上申告またはイントラスタット申告に必要とされる、輸出入統計データ
特定のデータを追加イントラスタット情報セットとして定義することにより、イントラスタット統計データに最大 15 個のデータフィールドを追加できます。追加イントラスタット情報セットは、倉庫オーダラインに割り当てることができます。
追加統計情報設定
取引先の状況
取引先に割り当てられた状況。これにより、取引先に対して実行するアクションが決まります。
たとえば、状況が [見込客] の取引先に対しては販売オーダを指定できません。また、状況が [無効] の取引先に対しては製品を出荷できません。
取引先
顧客または発注先などの、商取引を行う当事者。顧客や発注先となる部署を組織内で取引先として定義することもできます。
取引先の定義には次の情報が含まれます。
- 組織の名前と主要な住所
- 使用される言語と通貨
- 税務および法定 ID データ
取引先の担当窓口担当者を取引先とします。取引先の状況によって、処理が実行可能かどうかが決まります。処理のタイプ (販売オーダ、請求書、支払、出荷) は取引先の役割で定義します。
購買元取引先
商品またはサービスのオーダ先の取引先。これは通常発注先の販売部署になります。この定義には、デフォルト価格と値引合意、購買オーダのデフォルト、受渡条件、関連する出荷元と請求元の取引先が含まれます。
発注先
カレンダー
カレンダー作業時間のリストを構築するために使用される定義の組合せ。カレンダーは、「カレンダーコード」と「利用性タイプ」の組み合わせにより識別されます。
カレンダーコード
「カレンダー」を作成するために使用される作業可能日のリスト
会社
ロジスティック取引または会計取引を実行する作業環境。すべての取引データは、特定の会社のデータベースに保存されます。
管理するデータのタイプによって、次の会社に分けられます。
- ロジスティック会社
- 財務会社
- ロジスティック会社であり財務会社でもある会社
複数会社構造では、各種データベーステーブルのいくつかを特定の会社専用として、それ以外のデータベーステーブルを他の会社と共有することができます。
原価構成要素
原価構成要素は、原価を分類するためにユーザが定義するカテゴリです。
原価構成要素には次の機能があります。
- 品目の標準原価、販売価格、または評価額を細分化する
- 見積の製造オーダ原価と実際の製造オーダ原価との比較レポートを作成する
- 製造差異を計算する
- 原価計算モジュール内で、特定の原価の配分をさまざまな原価構成要素について表示する
原価構成要素には、次の原価タイプがあります。
- [作業費]
- [材料費]
- [付加費用]
- [一般費用]
- [適用なし]
組立管理 (ASC) を使用する場合、[一般費用] タイプの原価構成要素は使用できません。
国
国は、発注先と顧客の所在地がある国です。国ごとに国コード、国際電話、テレックスおよびファックスのコードを定義できます。
国は税務申告のために設定するデータの一部となります。さらに、生産国に従って品目をグループ化し、選択することができます。
通貨
一般的に受け入れられている交換手段であり、硬貨、国庫券、および紙幣などを指します。
LNで利用可能な通貨タイプは次のとおりです。
- 会社が内部で原価を計算し、予算を記録し、税額を登録するために使用する自国通貨
- 取引先とのオーダや請求書などの取引で使用される取引通貨
発効日
そのレコードまたは設定が有効となる最初の日。通常、発効日には発効時刻も指定されます。
従業員
従業員のうち、営業担当者、製造計画担当者、購買担当者、信用アナリストといった特定の役割を持つ人
エンティティ
見積
特定の商品またはサービスの供給のために予測される原価についての計算書。オーダの受理を見込んで見積が作成されます。
為替レート
通貨を別の通貨に交換できる金額。つまり、特定の時間にある通貨で別の通貨を購入する金額
先頭空番号
シリーズ内の利用可能な最初の番号。オーダを作成する場合など、デフォルトでこの番号が提示されます。シリーズを使用すると、同じ数字で始まるオーダ番号を割り当てることで、同じタイプのオーダをグループ化できます。
品目コード
品目 (製品、構成要素または部品) の識別コード。品目コードは、複数のフィールドまたはセグメントで構成されています。
ロジスティック会社
商品の製造や輸送といった、ロジスティック処理に使用される LN 会社。取引に関連する全ロジスティックデータは会社のデータベースに保管されます。
複数会社
ロジスティックの観点からは、複数会社は複数の所在地間の商品または情報の流れに関係していて、これは異なるロジスティック会社に導入されます。一般に、これらの所在地はさまざまな地域または国に位置しています。
財務の観点からは、複数会社は部署と倉庫によってあらわされる財務エンティティ間の財務の流れに関係していて、これは異なる財務会社に導入されます。一般に、これらの倉庫と部署はさまざまな国に位置しているか、異なるビジネス単位に属しています。
番号グループ
特定の用途に割り当てることができる、先頭空番号のグループ
たとえば、次の用途に対して番号グループを割り当てることができます。
- 取引先コード
- 購買契約
- 販売オーダ
- 製造オーダ
- サービスオーダ
- 倉庫オーダ
- 輸送オーダ
1 つの番号グループには複数のシリーズを定義できます。各シリーズはシリーズコードで識別します。自動生成されるシリーズ番号は、シリーズコードの末尾にそのシリーズの先頭空番号を組み合せたものです。同一の番号グループには同じ桁数のシリーズコードを定義する必要があります。
オーダ数量
検査が必要とされる数量。したがって、検査オーダの結果はこの数量の品質に関係するものになります。
オーダシリーズ
同じシリーズコードで始まるオーダ番号または伝票番号のグループ。オーダ番号と伝票番号は、9 文字で構成されています。
たとえば、大きな会計オフィスが処理する全販売オーダが LA (LA0000001、LA0000002、LA0000003 など) で始まるように、シリーズでは特定の特徴でオーダを識別します。
オーダタイプ
類似のワークフローによる販売オーダや購買オーダの分類
オーダタイプで、オーダの特性や機能を確定し、その結果としてメッセージの特性や機能を確定します。オーダ手順におけるセッション (オーダ手順) の年代順はオーダタイプで定められます。重要な点は、オーダ手順を連続して実行し、購買または販売オーダを処理する必要があることです。
パラメータ
パッケージやモジュールの動作に影響を及ぼすデータ。パッケージやモジュールの 「パラメータ」 セッションでパラメータを定義し、組織の特定要件に適合させます。
物理量
単位の次元。たとえば、キロメートルの次元は長さ、リットルの次元は容積です。
計画ボードグループ
グラフィカルな計画ボードのレイアウト、色、およびフォントの定義に使用されます。
製品クラス
同じ製品ライン内の複数の品目グループを識別するためにユーザが定義できる、品目グループデータ。製品分類は、主にレポートの選択基準として使用されます。
製品ライン
同一メーカが製造した製品の製品グループは類似していますが、サイズ、外形、色などの細部では異なっています。ユーザ定義可能な品目グループデータは、主にレポートの品目選択基準として使用されます。
製品タイプ
ソート基準および選択基準として使用される、ユーザ定義可能な品目グループデータです。製品タイプは、類似の特徴を持つ品目を製造用に分類することを目的としています。
プロジェクト
定義または実行用に割り当てられた、定められた時間や資金の制限内で特別な目標を達成するための活動です。
購買オフィス
組織に必要な資材とサービスの購買を担当する組織内の部署。購買オフィスには番号グループを割り当てます。
利用性タイプ
資源が使用可能な活動のタイプを表すコード。利用性タイプにより、1 つのカレンダーに複数の作業時間セットを定義できます。
たとえば、ワークセンタが月曜日から金曜日まで製造に使用可能で、サービス活動に土曜日に使用可能である場合、2 つの利用性タイプを製造に 1 つ、サービス活動に 1 つ定義し、これらの利用性タイプをワークセンタのカレンダーにリンクできます。
丸めコード
最大 6 つの、範囲の値とそれを丸めた値のセット。丸めコードは、数量と金額にリンクさせることができます。丸めコードは、購買価格と値引額、販売価格と値引額、および倉庫レートなどを計算するときに使用します。
例
丸めコードを使用して、丸め値の範囲を次のように定義することができます。
- 100 まで: 整数に丸められます。
- 100 から 100,000 まで: 5 の倍数に丸められます。
- 100,000 以上: 100 の倍数に丸められます。
選択コード
ユーザ定義可能な品目グループデータ。選択コードを使用して、色、直径、製品有効期限などで品目を選択することができます。
選択コードは情報としての用途にのみ使用されます。
連番
連続した活動のデータレコードやステップを識別する番号。連番は、多くのコンテキストで使用されます。通常、後続の品目やステップに対して連番が生成されます。状況に応じて、この番号を変更することができます。
シリーズ
同じシリーズコードで始まるオーダ番号または伝票番号のグループ
シリーズにより、特定の特徴を持つオーダを識別することができます。たとえば、大きな会計オフィスが処理する全販売オーダは LA (LA0000001、LA0000002、LA0000003 など) で始まります。
出荷元取引先
オーダ商品を組織に出荷する取引先。通常、発注先の物流センタまたは倉庫になります。この定義には、商品の受入や検査を行うデフォルト倉庫、輸送を担当する運送業者、および関連の購買元取引先が含まれます。
出荷元発注先
シグナル
シグナルがリンクしている品目を入力または選択したときに表示される警告メッセージ。品目シグナルを使用して、品目の出庫または請求をブロックすることもできます。
取引先シグナル
シグナルにリンクしている取引先を選択したときに表示される警告メッセージ
スキル
活動を遂行する上で従業員が備えていなければならない特定のノウハウや専門知識。たとえば、電気や特定の設備に関する知識などを意味します。
販売先取引先
企業が扱う商品またはサービスに対してオーダを出す取引先、企業がメンテナンスを請け負う設備機器の所有者、または企業が実行するプロジェクトの受益者。一般的には顧客の購買部署
販売先取引先との契約には次のような事柄が含まれます。
- 別途取り決めない限り適用される、価格と値引についての合意内容
- 別途取り決めない限り適用される、販売オーダについての合意内容
- 受渡条件
- 関連する出荷先取引先および請求先取引先
適切なメニュー
コマンドは [表示]、[参照]、および [アクション] メニューに割り当てられるか、またはボタンとして表示されます。旧リリースの LN および Web UI では、これらのコマンドは [特定] メニューに配置されます。
外注
別の関係者から、プロジェクトの一部実行、製造オーダの作業などの特定のサービスを借用すること
単位
品目または商品を管理する物理量。たとえば、木材の数量は、メートル単位で長さまたは体積の単位でボリュームとして表すことができます。
単位セット
標準品目またはカスタマイズ品目にリンクしたり、品目のデフォルト設定にリンクしたりできる単位コードのグループ。単位セットにより、対象品目についてどのくらいの物理量をどのモジュールで何の目的に使用するかを指定できます。
倉庫
商品を収容する場所。各倉庫に対して、住所データおよびそのタイプに関するデータを入力できます。
重量
納入または入庫した商品の重量。重量は、取引数量と品目の重量単位に基づいて計算されます。
購買価格
品目に対して支払う価格で、購買通貨で示されます。
計画者
品目の製造、購買、および分配の計画を担当する従業員または部署。計画担当は、在庫レベル、資材の利用可能性、および資源の能力を考慮して、生成される再スケジュールメッセージなどのシグナルに対応します。
連続出荷スケジュール
所要の製造や納入についての正確な情報を含む出荷スケジュール。このスケジュールには、製造順序や納入順序のほか、オーダ、場所、出荷後の荷降の時間なども含めることができます。
安全時間
リードタイムの変動から商品の配送を保護し、オーダが実際の所要日より前に完了されるようにするため、通常のリードタイムに追加できる時間
参照 A
最初の追加参照で、これによってオーダまたは見積 (依頼) を識別できます。この参照は、さまざまなオーダ文書およびリストに出力されます。
参照 B
補足情報を記入できる第 2 の追加参照フィールド。この参照は、オーダ文書およびリストに出力されます。
購買オーダタイプ
オーダタイプによって、オーダ手順に含まれるセッション、およびこの手順が実行される方法および順序が決定されます。
返品理由
納入済商品が不合格となり、返却される理由
購買要求
商品およびサービスを取得するための承認を得るためのユーザによる要求
購買要求には、標準および非標準の資材、原価、またはサービス要件が含まれます。購買要求の情報には、ヘッダセクションの名前、部署、保管場所、購買オフィス、承認者が含まれます。要求ライン詳細には、品目、発注先、数量、価格および数量が含まれます。
購買要求は、次のいずれかに変換できます。
- 購買オーダ
- 見積依頼 (RFQ)
サービス品目
商品ではなくサービスを表す標準品目
見積ライン
提案された品目と同様に関連した価格合意と数量を記録するために使用するライン。販売見積は 1 つ以上の見積ラインを含んでいます。
オーダラインの位置番号
販売オーダまたは購買オーダでのオーダラインの位置を識別するために使用する番号
プロジェクトコード
メインプロジェクト、サブプロジェクトまたはシングルプロジェクトの一意のコード。プロジェクトコードを使用すると、顧客オーダに基づいて生産全体を管理することができます。
開始日
活動が開始される日時
success percentage
A percentage associated with a quotation that represents the probability of the business partner accepting the quotation. Acceptance results in the conversion of the quotation into a sales order.
値引率
総販売価格または総購買価格から差し引くことができる割合 (%)
購買スケジュール
資材の計画供給のタイムテーブル。購買スケジュールは、頻繁に納入される長期の購買をサポートし、通常、購買契約によって支援されます。品目、購買元取引先、出荷元取引先、購買オフィス、および倉庫が同じである要求はすべて、1 つのスケジュールに保存されます。
バックオーダ
顧客オーダ不足分、または後日に納入される部分。品目に対する需要で、在庫が不十分であるため需要を満足できないもの
購買担当
関係する購買元取引先の連絡先となる、自社の従業員。購買担当は購買エージェントとも呼ばれます。
変換係数
代替単位を基本単位に変換するために使用する乗算係数。変換係数の計算方法: (代替単位 ÷ 基準単位)
デバイス
プリンタ、画面 (デバイス: ディスプレイ)、ASCII ファイルなど、レポート用に選択された出力デバイス
値引
通常、購買担当が購入した商品の価格を下げる特定の規定条件を満たすときに、販売元によって承認された購買担当への控除手当
値引には次の 3 つのタイプがあります。
- 数量値引: 購買数量または購買価額で決定される値引
- 現金値引: 指定された日付以前に請求書の支払を促す値引
- 取引値引: 特定の取引先に対する、品目またはサービスの成立価格から販売元が行う値引
製造品目
完成品および半組立品を製造できる品目。製造品目は、通常、組立で使用される構成要素を記述する部品表と、組立方法を記述する工順に関連しています。製造品目は生産品目とも呼ばれ、購買することができます。
期間テーブル
たとえば、月、週などのいくつかの時間単位から成るテーブル
期間は、スケジュールが有効な期間などの、対象期間の定義に使用されます。
製品バリアント
構成可能品目の固有の構成。バリアントは構成処理に由来し、特徴オプション、構成要素、作業などの情報を含みます。
例
構成可能品目: 電気ドリル
オプション:
- 3 つの電源 (電池、12 V または 220 V)
- 2 色 (青、灰)
これらのオプションから合計 6 つの製品バリアントが生じます。
購買オーダ
特定の条件に基づいて、どの品目が購買元取引先から納入されるかを示す契約
購買オーダには次のものが含まれます。
- 一般的なオーダデータ、購買元取引先データ、支払条件、および受渡条件を記載したヘッダ
- 実際に納入される品目についての詳しい情報を記載した、1つまたは複数のオーダライン
購買価格単位
品目の購買価格が示される品目単位。この単位は、品目の棚卸単位と異なることがあります。
見積
見込購買者の要請に応じて、特定の価格と販売条件に合う商品またはサービスを提示する提案書
販売オフィス
取引先の販売関係を管理するために、会社のビジネスモデル内で明らかにされている部署。販売オフィスは、組織の販売活動の責任を負う保管場所を識別するために使用します。
販売オーダ
特定の条件にしたがって取引先に品目またはサービスを販売するために使用される合意。販売オーダは、1 つのヘッダおよび 1 つ以上のオーダラインから成ります。
取引先データ、支払条件、受渡条件などの一般オーダデータは、ヘッダに保存されます。価格合意や納期など、発注される実際の品目についてのデータは、オーダラインに入力されます。
販売価格
品目が販売される価格
販売見積
発注先が見込購買者に提案した商品またはサービスの価格計算書、販売条件、記述、入札。顧客データ、支払条件および受渡条件はヘッダに含まれます。実際の品目についてのデータは見積ラインに入力されます。見積依頼への回答として与えられる場合、入札は通常、販売申込とみなされます。
販売オーダライン
販売オーダは、特定の条件にしたがって顧客に納入される品目を含みます。販売オーダのラインは、オーダされる品目、および関連する価格合意や納期の記録に使用されます。
外注先
プロジェクトまたは製造オーダの一部の実行などの、特定のサービスを実行するために雇われた取引先。サービスは購買オーダによって納入されます。
ユーザ
アプリケーションソフトウェアパッケージの作業者
financial transaction (FITR)
The transaction created to reflect a logistic event in 財務会計. The combination of a transaction origin (TROR) and the financial transaction (FITR) results in an integration document type.
取引発生元 (TROR)
統合取引の (ロジスティック) 発生元についての定義。取引発生元 (TROR) と会計取引 (FITR) 結果の組合せにより、統合伝票タイプが生成されます。
会計期間
財務上の目的のために区分された期間または年度
次の 3 つの会計期間タイプがあります。
- [会計]: この期間内の取引がすべて記録されます (例: 12 か月)。
- [レポート]: 管理上必要な場合に使用します (例: 52 週間)。
- [税金]: 税金規則がある場合に使用します (例: 四半期)。
理由コード
処理とそのタイプに基づくユーザ定義の記述。理由コードは、問合せおよびレポートのためにデータを選択する際に役立ちます。
シリアル番号
選択した資産を、同様なラインで他の製品と区別するための ID 番号
原価タイプ
予算済あるいは実際原価の分類におけるタイプ。原価タイプは元帳勘定として表されます。
財務会社
財務データの転記に使用される会社複数のロジスティック会社から 1 つまたは複数の企業単位を 1 つの財務会社にリンクすることができます。
固定費
ある一定期間のコストセンタでのパフォーマンス成果から独立した原価
元帳勘定
財務取引を記録したり、レポートや分析用に取引金額を累計する目的で使用する登録。元帳勘定では、取引を収益、費用、資産、負債などに分類します。
勘定科目
取引タイプ
伝票の識別に使用するユーザ定義の 3 桁のコード。取引タイプにリンクされたシリーズは伝票に連番を付与します。
entity
A separate and independent building block for a cluster and/or an enterprise unit. For example, warehouse, work center, employee, sales department, purchase department, project, customer, supplier, financial company.
組立資材出庫ノート
ラインセグメントで調整された、最終組立計画品目を製造するための予期済、割当済、および発行済の所要資材の数量をレポートするオーダ文書
チェックリスト
製造オーダの発行に必要なすべてのものが存在することをチェックするためのオーダ文書。所要資材、工具、機械などがリストされます。
一括切取作業リスト
複数の製造オーダに対する、同じ資材から切り取って作る資材についての資材を切り取るためのリスト。切取作業リストは、資材コードおよび品目グループを基準としてソートされます。切取作業リストを使用すると、処理時間を短縮できます。
一括切断作業リスト
複数の製造オーダに対する、同じ資材から切断して作る資材についての資材を切断するためのリスト。切断作業リストは、資材コードおよび品目グループを基準としてソートされます。切断作業リストを使用すると、処理時間を短縮できます。
切取作業リスト
たとえば、板金など大きな資材から切り取る資材をリストしたオーダ文書
検査ノート
完成品の検査済数量および承認済数量を記録できるオーダ文書
資材出庫ノート
製造オーダについて所要資材の見積数量、引当済数量、出庫済数量をレポートするオーダ文書
ジョブショップ管理オーダグループを使用している場合は、このグループ内のすべての製造オーダの資材を一括資材出庫ノートという 1 つの文書にまとめることができます。
資材リスト
製造オーダの資材所要量をレポートするために使用するオーダ文書。この文書は、資材の見積数量と手持在庫の両方をレポートします。
作業ノート
作業の実行に必要なすべての情報を含むオーダ文書。この文書はジョブシートとも呼ばれます。
受取ノート
製品の完了数量を記録できるオーダ文書
工順シート
必要な工具と同様に、品目の製造に必要なすべての作業をリストするオーダ文書。また、工順シートには、指示書または処理情報をオペレータに提供するマイクロ工順情報も取り込むことができます。
切断作業リスト
たとえばパイプやバーなど、指定された長さの資材を長い資材から切り取るために、取得しなれければならない資材がリストされたオーダ文書
外注ノート
外注した作業、および外注先、タスク、工順、必要な資材などの対応するデータを指定する外部オーダ文書
見込品目
顧客オーダを受け取る前に生産または購買される品目。
見込品目が製造品目の場合、見込生産製造環境で生産されます。見込品目が一般品目の場合は、PCS プロジェクトを使用せずに製品バリアントが構成されます。
納期
完成品目が計画に従って完成する日付
FAS 品目
最終組立計画 (FAS) オーダシステムを持つ一般品目です。
FAS 品目は、組立ラインの混合モデルフロー処理で製造されます。
ラインセグメント
2 つのバッファ間の組立ラインにある連続した組立ラインワークセンタ。最初のバッファはセグメントの先頭で、次のバッファは次のセグメントの最初の部分になります。
製造オーダ状況
製造オーダの処理段階を示す、製造オーダに割り当てられている状況。たとえば、[作成済]、[出力済]、または [発行済] などがあります。
製造オーダ
指定された納期で指定された数量の品目を製造するオーダ
プロジェクト
特定の顧客オーダに対して実行される一連の製造および購買アクションを指します。プロジェクトは、製造される品目の生産を計画および調整するために開始されます。
標準オーダの生産では、品目を顧客オーダにリンクするためだけにプロジェクトが使用されます。プロジェクトには次も含まれます。
- カスタマイズ品目データ (部品表および経路設定)
- プロジェクト計画 (活動計画)
再作業オーダ
すでに製造または購買した品目を修理またはアップグレードするための製造オーダ。再作業が必要な品目は、製造オーダの入力と出力両方になります。
標準受注生産 (STO)
顧客オーダの受取後に非カスタマイズ品目を製造します。
表紙
製造処理時に製品に添付され、識別のために使用されるオーダ文書
仕掛品
生産プロセス中の未完成品 (出庫済資材も含む)、またはこれらの製品に割り当てられる値。これらの品目はまだ完了していませんが、単に加工中であるか、キュー内でその先の処理を待機中、またはバッファ倉庫内で待機中というだけのことです。
仕掛品は、次の 2 つのタイプに区別されています。
-
製造仕掛品
資材や時間などの生産資源は、品目を製造するためにジョブショップで消費される、倉庫でまだ入庫されていない資材、時間、その他の製造リソースです。倉庫に商品が入庫すると、仕掛品が減ります。 -
プロセス管理仕掛品
特定のプロセス管理プロジェクトとリンクされているオーダに関連する資材、時間、および他の原価の合計。オーダが請求されると、仕掛品が減ります。
仕掛品
ライン順序付け
製造ラインのセグメントに含まれる品目の製造を開始するために使用されるシーケンス順序の決定事項。シーケンス順序は 1 つのラインセグメントから次のラインセグメントに変更できます。
standard cost valuation method
Standard cost valuation is an inventory valuation method. The standard cost is a calculated inventory value, based upon calculated material costs, operation costs, and surcharges. The standard cost valuation includes the surcharges by warehouse.
オーダ数量
製造オーダで製造される数量
計算グループ
ユーザが財政データを比較するプロジェクトのグループを表すコード
計算グループを次の項目に割り当てることができます。
- 予算
- メインプロジェクト (計算グループが別のプロジェクトまたは単独プロジェクトに割り当てられていない場合)
- 単独プロジェクト (計算グループが別のメインプロジェクトまたは単独プロジェクトに割り当てられていない場合)
surcharge
The indirect costs of an item, for example, overhead costs, storage costs, handling costs, and machine-maintenance costs. Surcharges can be defined as a percentage or as a fixed amount and can contribute to fixed and variable costs.
外注
品目に関わる作業を別の会社 (外注先) に委託すること。製造工程全体を委託することも、製造工程における 1 つまたは複数の作業だけを委託することもできます。
代替工具タイプ
工具が工具保守中の場合など、特定の工具タイプを使用できない場合の代替
ブロック理由
作業が一時的に許可されない理由
ブロック理由には次のようなものがあります。
- 品質検査が必要である
- 設備が故障した
- 顧客が分割払の最終回分を未払
要求オフライン日
販売オーダラインの納期に合わせるため、部分組立品が組立ラインを離れる必要のある日付
計画オフライン日
部分組立品が組立ラインを離れることが計画されている日付
最初の段階では計画オフライン日は要求オフライン日と同じですが、後で計画上の理由により、計画オフライン日を変更することができます。
工具要求
工具が要求されると、工具要求が作成されます。工具/ワークセンタの各組合せに対して、1 つの要求が作成されます。
工具要求は、次の項目に関連するデータを表示します。
- 要求番号
- 工具タイプ
- 工具シリアル番号
- ワークセンタ/サービスセンタ
- 要求状況
ワークセンタで工具を使用する方法、場所、および時期は、工具要求詳細によって決定します。工具要求詳細は [工具要求 - ライン (titrp0516m000)] セッションにあります。
工具要求詳細
工具要求によって、工具を使用するワークセンタまたはサービスセンタを指定します。また、工具要求詳細によって、ワークセンタで工具を使用する方法、場所、および時期を指定します。次の製造オーダ詳細が表示されます。
- 要求番号
- 要求日/時間
- オーダタイプ
- オーダ番号
- 作業
- ライン番号
- 活動ライン
- ワークセンタ/サービスセンタにおける工具の存在
計算オフィス
仕掛品振替
あるワークセンタから次のワークセンタへの仕掛品値の転送。次の作業を実行するワークセンタへの部分組立品の物理的な移転を伴います。
正味数量
製品の特定の数量を製造するために理論上必要な構成要素または資材の数量
この数量は正味数量と呼ばれます。これは、製造プロセスにおいて、資材または製品の損失を補うためにこの数量よりも多くの数量が実際には必要になるからです。
見積数量
特定の製造オーダでの使用のために計画された品目の数量
見積数量は、正味数量に、予測された資材損失を埋め合せる付加的数量を加えたものです。
作業状況
作業に割り当てられた状況。[計画]、[開始準備完了]、[完了] などがあります。この状況は、作業の進み具合を示します。
仕掛品取引
製造オーダまたはワークセンタの仕掛品 (WIP) に影響するアクション
仕掛品取引は次のいずれかです。
- 製造オーダ用資材の出庫
- 製造オーダ所要時間の記帳
- 完成品在庫への納入
- ワークセンタ間の仕掛品振替
- 付加費用の適用
不合格品目
完成品または半組立品の品質標準セットに合わない製品。不合格とも呼ばれます。
半完成品目
工順ネットワークでの次の作業に渡されるファントム工順の製品
産出率タイプ
産出率が 100% を下回った場合に、損失製品の製造をやめるかどうかと、その方法を決定します。
2 つの産出率タイプが使用可能です。
-
[不連続]
損失した製品は不合格製品として製造が中止されます。 -
[継続]
気化など、損失した製品は完全に消滅します。
追加数量
たとえば気化によって失われた数量など、制限された産出率によって作業中に消滅すると仮定される製品数量。これは、産出率のタイプが [継続] である場合に限り適用されます。
この数量は追加数量と呼ばれます。これは、製品の追加数量は損失を埋め合せるために計画する必要があるためです。
標準時間
タスクを実行するために必要な時間。この時間は、標準表の 2 つの値に基づいて算出されます。
例
直径 5 mm (最初の値) の穴を厚さ 8 mm (2 番目の値) のシートに開けるには、0.5 分 (標準時間) かかります。
標準回数
特定の時間単位 (分または時間) においてタスクを実行できる回数。この回数は、標準表の 2 つの値に基づいて算出されます。
例
1 分間に、厚さ 5 mm (最初の値)、幅 60 mm (2 番目の値) の板 5 枚をのこぎりで切断できます。この場合、標準回数は 5 になります。
物理的位置
作業が実行される部屋、建物または建設現場
遡及処理
資材の出庫または完成品への在庫の納品を記録する際に過去の日付を入力すること。
これは、実際の製造処理が実施された後で、ユーザがシステムを更新する場合に役立ちます。
次の納入
将来の日付と時間において、製造オーダのために出庫しなければならない資材の数量
部分組立品
デフォルト供給ソース [組立] を含む品目。部分組立品の製造は、組立オーダで管理されます。組立オーダは組立ラインで実行されます。
組立の品目タイプは、[一般]、[製造]、[設計モジュール]、または [製品] にすることができます。
組立部品
組立ラインで使用される構成要素
組立部品は、コンフィギュレータと企業計画間のリンクを形成します。コンフィギュレータは組立部品の所要量を生成し、企業計画は品目の製造または購買を計画します。
製品構造
半組立品を形成するために構成要素がまとめられたステップで、このステップが完成品になるまで続くもの
製品構造は、マルチレベル部品表によって定義され、工順データとの組合せで定義されることもあります。
固定費
製造ボリュームによって変化しない費用。このような原価の例として、機械や建物の減価償却費、賃借料、固定資産税が挙げられます。作業費レートおよび付加費用は、変動費または固定費に帰属させることができます。
反義語: 変動費
発効日
該当する標準原価が有効になる最初の日付
倉庫移動
倉庫間で品目を移動させるための倉庫オーダ。
倉庫移動には、在庫処理タイプが [転送] の倉庫オーダが必要となります。
数学の演算子
加算 (+) や減算 (-) など、算術演算や関数を表現および実行します。
予算
プロジェクトの製造前ステージでの予測原価。将来の原価の予測および該当する予測活動の利益を含みます。
予算は計算グループにリンクされます。したがって、同じ計算グループ内の予算はシミュレーションの目的で使用できます。
発効日
資材または作業の有効性がチェックされる日付
この日付が発効日から失効日までの範囲内にある場合、この資材または作業が有効であると見なされます。
発効日は、正しい品目の需要を作成するために正展開処理で使用されます。
モジュール
ロジスティック上の計画がプロジェクトネットワーク計画に直接関連するカスタマイズ部分、製造部分または購買部分の計画単位。モジュールは、長い納期部分など、より複雑または簡潔な混合部分あるいは単一部分にすることができます。
分類
事前に定義した特徴に従って品目をグループ化する処理。これは、品目コードを生成するコーディングシステムにもなります。これを行う理由は、特定の特徴に該当する品目を容易に検索するためです。
ファミリ
製品分類において、共通の特徴を持つ品目の集合
ファミリ構造
製品ファミリのマルチレベル階層 (ツリー)。製品ファミリは、メインファミリグループの一部です。低いレベルのファミリグループはより高いレベルのファミリにリンクできます。
特徴
品目を分類するときに使用する品目のプロパティ。たとえば、フレームおよび車輪は品目バイクの特徴です。
様相
様相は特徴の仕様です。
計算 GRT
計算は数字で質問に回答するために GRT で使用されます。質問は特徴様相にリンクされます。たとえば、次の 2 つの質問に回答することで、シートの表面を計算できます: 幅と長さ。この 2 つの回答を掛け合せた結果は、分類の戻りコードになります。
制約
製品分類モジュールでは、制約は 1 行以上の制約行で構成されています。この制約行に定義された条件に従って、品目分類で分類コードに特定の戻り値や計算結果が取り込まれます。
例:
- 赤い椅子の場合、分類コードには r が取り込まれます。
- 青い椅子の場合、分類コードには b が取り込まれます。
製造スケジュール
繰返生産モジュールにおいて、特定の理由がある、かつ原価伝票とリンクされた製品が製造される期間。期間の長さは、ユーザにより定義できます。
オプション組合せ
組立オーダに関連する、製品オプションの特定の組合せ (色やスタイルなど)
オプション組合せは、単一のオプションの場合もあれば、他の複数のオプション組合せを組み合せたものの場合もあります。
メイン組立ライン
完成品を製造する組立ライン。組立ラインは連続したラインステーションのセットであり、ここで最終組立計画 (FAS) 品目 (他の品目タイプが含まれることもある) が製造されます。
供給組立ライン
他の組立ラインで使用される半組立品を製造する組立ライン。どの組立ラインでも使用されない品目を製造することもあります。組立ラインは連続したラインステーションのセットであり、ここで最終組立計画 (FAS) 品目 (他の品目タイプが含まれることもある) が製造されます。
プロジェクト品目
特定の販売オーダ用に製造または購買される品目。品目のプロジェクトは販売オーダへのリンクを提供します。
プロジェクト品目は品目コードにより識別できます。コードがプロジェクトセグメントに入力された場合、この品目はプロジェクト品目になります。
プロジェクト品目は、顧客の仕様に合わせてカスタマイズでき、標準受注生産品目にすることもできます。
計算オフィス差異
製造差異および能率差異で計算されない財務会計での製造結果の差異
計算オフィス差異の原因としては、完成品の標準原価の変更、または見積付加費用と実際付加費用の違いが考えられます。
計算オフィス差異は、仕掛品を空にして、すべての原価を計算できるようにするために使用します。
コンテナ
資材を保管または移動するために使用する入れ物
原価品目
在庫がない品目で、原価が引き当てられているもの。例としては、水や電気などがあります。
完成品
倉庫に納入する準備が整った品目。最終品目は、ジョブショップ製造オーダ (工順)、生産日程計画 (作業セル)、組立オーダ (組立ライン)、または外注オーダの結果です。
有効
特定のエンティティを使用できます。たとえば、ある日付が発効日から失効日までの間にある場合、この日付は有効であり、エンティティを使用できます。
工具シリアル番号
工具を識別する番号。たとえばハンマーなどの工具タイプと 1 などの工具シリアル番号の組合せによって、工具が一意に識別されます。
永続シリアル番号
工具を識別する番号。永続シリアル番号は、たとえば、機能番号と取得年度の組合せで指定することができます。永続シリアル番号は、組立式工具の構成要素をグループとしてまとめるために使用します。
永続シリアル番号のない組立式工具の場合、永続シリアル番号がある構成要素にも永続シリアル番号がない構成要素にもリンクできます。
例
組立式工具 X の永続シリアル番号を 1990 とします。工具の構成要素には、次のいずれかが該当する必要があります。
- 構成要素の永続シリアル番号が、組立式工具と同じである (つまり、1990)。
- 組立式工具とリンクしている構成要素に永続シリアル番号がない。
共用ワークセンタ
製造サイトを表す複数の会社の作業を行うことができるワークセンタ。このため、生産が行われる会社に 1 次ワークセンタンターが定義されます。2 次ワークセンタは、生産が代行される会社に定義されます。
2 次ワークセンタは 1 次ワークセンタと関連があり、使用可能な容量が定義されます。2 次ワークセンタは、実際の生産が代行される会社で、生産を管理的に実行します。
1 次ワークセンタ
他の会社のために生産を行うワークセンタです。1 次ワークセンタを工順でモデリングすることはできません。能力計画に使用し、関連する 2 次ワークセンタの能力所要量の合計を表示します。
生産は 2 次ワークセンタで管理的に実行されます。2 次ワークセンタは、1 次ワークセンタと同じロジスティック会社内にあっても、異なる会社内にあってもかまいません。
これによって、販売オーダや購買オーダを使用することなく、複数の異なるロジスティック会社で (2 次ワークセンタを複数定義してある場合) 作業を計画および実行できるようになります。
2 次ワークセンタ
生産が管理的に行われる架空のワークセンタであり、実際の生産は別のワークセンタで行われます。
2 次ワークセンタは、リンク先の 1 次ワークセンタと異なるロジスティック会社内にあってもかまいません。
これによって、作業の計画は自分自身のロジスティック会社のワークセンタに対して行い、実際の生産は販売オーダや購買オーダを使用することなく別のロジスティック会社で行うことができます。各 1 次ワークセンタでは、複数の 2 次ワークセンタを定義することができます。
標準構成
オブジェクト (たとえば、部品表ラインや工順ライン) に標準構成がある場合、「有効化構成」を使用していないと、このオブジェクトが選択されます。
バケット
計画およびバックフラッシュに使用される時間数量
クラスタ化されたラインステーションオーダ
1 日のラインステーションの全資材所要量を表します。クラスタ化されたラインステーションオーダはユーザ定義のバケットで構成されます。バケットごとに、資材所要量が結合されます。
組立管理では、オーダ別ではなく、ラインステーション別や期間別で処理できます。LN では、特定期間の同じ資材を 1 つの資材ラインに統合することができます。その後、累計数量がクラスタ化されたラインステーションオーダに格納されます。この数量の累積によって、特定のバケットに対して処理が行われるため、処理の数を減らすことができます。
CLSO
ラインステーションバリアント
特定のラインステーションで複数の組立オーダに使用される同一の作業および資材を保持します。このため、同一の作業および資材は、組立オーダごとに保存するのではなく、一度だけ保管すればすみます。ラインステーションバリアントを使用すると、必要となるデータの記憶量は少なくなり、パフォーマンスも向上します。
例
2 種類の車輪 (幅が広いものと幅が狭いもの) など、さまざまな特徴の自動車を製造するとします。車輪が取り付けられる車輪のラインステーションでは、それ以外の仕様に関係なく、幅が広い車輪を持つすべての自動車が 1 つのラインステーションバリアントになり、幅が狭い車輪を持つ自動車がもう 1 つのラインステーションバリアントになります。これは、車輪のラインステーションではこれ以外の仕様は関係ないためです。
LSV
オフセット
製造処理の累計リードタイムを計算に入れてオーダを計画すること
ライン順序での供給
工程倉庫への組立部品または組立キットの供給。組立オーダと同じ順序でラインステーションに納入されます。
交換可能な構成
特定の時点で 2 つの構成の仕様が同じならば、その時点で組立ラインの別の構成と交換できます。
ラインステーションオーダ
組立ラインステーションに対する製造オーダ
違約金
組立ラインでの規則違反に対する理論上の原価
ピボットセグメント
順序の生成が開始されるセグメント
規則
アクションを決定する論理条件
利用率
製造で使用されるリソースの率 (たとえば、時間能力など)
使用可能能力
1 日または 1 週間に利用可能な合計能力。通常、ワークセンタカレンダーに基づきます。
現行作業
最早開始日で現在実施されている作業。この基準を満たす作業が複数ある場合、作業番号が最小の作業が現行作業になります。一度に有効な現行作業は 1 つだけです。
作業セット
同じワークセンタで連続して実行する一連の作業
ターゲット期間
投入/産出データが生成されるユーザ定義の期間 (日数または週)
部品表一括変更
複数の品目の設計部品表に複数の変更を同時に適用するための機構
部品表一括変更を使用することで、次のいくつかのアクションを同時に行うことができます。
- 設計部品表ラインの修正
- 設計品目改訂の製造品目へのコピー
- 設計部品表の製造部品表へのコピー
部品表一括変更
実際投入
ターゲット期間中に [開始準備完了] になっている作業のワークセンタ/機械の合計投入数量
実際産出
ワークセンタ/機械の作業について、ターゲット期間中に完了とレポートされた合計産出数量
実際キュー
実際投入からワークセンタ/機械の実際産出を差し引いたもの。キューには、有効な作業の他に、実行を待機している作業も含まれます。
計画投入
ターゲット期間での計画が 「開始準備完了」 になっている作業への、ワークセンタ/機械の合計投入数量
計画産出
ワークセンタ/機械の作業について、ターゲット期間に完了とレポートされるように計画されている合計産出数量
計画キュー
計画投入数量からワークセンタ/機械の計画産出高を差し引いたもの
推奨キュー
ユーザが希望する「作業セル」の産出と投入間の差異。この値は、初期キュー計算のデフォルト値です。
キューの差異
生成日における計画キューと実際キューの差異。これは、実際キューから計画キューを引いた値です。
実証負荷率
効率と利用率を組み合せたもの。特定のワークセンタまたは機械で行われる作業についての実際産出と使用可能能力の比率です。
組立割当
特定の日の特定の期間に組立ラインに割り当てられている資源。資源は各ラインステーションに分配され、バランスのとれたラインが形成されます。
割当は組立ラインに定義します。割当ごとに、有効な期間や時間範囲を示すサイクル時間と活動範囲を指定します。割当に定義する処理の特徴には、次のようなものがあります。
- 労務 FTE
- 機械の数
- 作業チーム
- 作業
これらのプロセス特徴は他の割当にリンクされ、これらの割当は組立割当にリンクされます。割当が有効であると、その割当にリンクされている割当も有効になります。
割当タイプ
2 つのタイプの割当があり、その両方が同時に存在します。平均割当は一般的な目的に使用するのに対し、非平均割当では期間や時間範囲を厳密に指定します。
-
平均割当
平均割当は、その日付の非平均割当のサイクル時間に基づく平均サイクル時間を使用します。平均割当は、計画で使用します。計画は、サイクル時間、カレンダー、利用性タイプに基づきます。 -
非平均割当
ラインで行われる作業に基づく時間基準のサイクル時間を使用します。サイクル時間は、割当に対して指定された時間範囲に応じて変化します。
非平均割当は、オーダの内容を定義するために使用します。生成済 (非凍結) オーダでは、オーダの内容は最初に有効な非平均割当に基づきます。凍結オーダでは、オーダの内容はオーダの凍結時に有効な非平均割当に基づきます。
非平均割当は、順序付けのときにリードタイムをオフセットする場合にも使用します。オーダが順序付けされると、各オーダのリードタイムが計算されます。このリードタイムはサイクル時間に基づき、該当するサイクル時間が非平均割当から取得されます。
平均サイクル時間は算術平均ではなく、丸一日にわたって非平均サイクル時間に対して適切な平均とみなされる値です。
コンパイル
プログラムの実行の前に、プログラムの全ソースコードを高級言語からオブジェクトコードに変換すること。オブジェクトコードは、実行形式の機械コードかまたはそのバリエーションです。
変動費
製造ボリュームによって変化する費用。完成品の製造に必要な資材は、常に変動費になります。作業費レートおよび付加費用は、変動費または固定費に帰属させることができます。
付加費用基準
品目付加費用が適用される一連の原価構成要素
集計原価構成要素
集計原価を含む原価構成要素。
各品目には、次の原価について合算された原価構成要素があります。
- 材料費 (原材料費を含みます)
- 作業費 (作業費と外注費を含みます)
- 付加費用 (品目付加費用と倉庫付加費用を含みます)
在庫においては、商品の金額はこの 3 つの集計原価構成によって計算および転記されます。
詳細原価構成要素
非総計原価を含む原価構成要素。
この原価は、次の要素から直接生成されます。
- 付加費用
- 作業
- 購買
詳細原価構成要素によって、すべての原価が細分化された価格構造ができます。
製造オーダの原価、製造差異、製造付加費用は詳細原価構成要素によって計算および転記されます。ただし、在庫では、商品がこれら 3 つの総計原価構成によって計算および転記されます。
バッファ (ランダムアクセス)
ランダムアクセス場所を持つバッファ。順序付け処理中に、次のラインセグメントに適切な順番を確保するためにこれらのアクセス場所がチェックされます。ライン規則をランダムアクセスバッファにリンクできます。ライン規則によって、ランダムアクセスバッファに入る組立オーダの順序が定まります。
バッファ (FIFO)
先に発生したオーダが先に処理されます。このため、このバッファは一定の能力を備えた単なる 「パイプライン」 のようなものです。計画順序変更を行うことができないため、FIFO バッファにライン規則はリンクできません。
ロールオフライン
製品が完成した組立ライン
キュー時間
段取または作業が行われるまでオーダがワークセンタにとどまる時間
待機時間
作業が完了してから次の作業に移るまで、ワークセンタにオーダがとどまる時間
待機時間は、特定のカレンダーに従って計画されることはありません。待機時間の計画は、7 日 × 24 時間の週間スケジュールに基づきます。
典型的な例として、塗料を塗った後、乾燥に必要な時間が挙げられます。
固定期間
製造時間が固定されているかオーダ数量によって決まるかを示します。製造時間が固定期間の場合は、サイクル時間と同値になります。製造時間に固定期間が含まれていない場合、サイクル時間はオーダ数量の倍数になります。
たとえば、パン 1 個をオーブンで焼くときに 1 時間かかるとします。100 個のパンを 1 度に焼く場合もまた、1 時間という固定期間がかかります。
凍結
ラインステーション、ラインセグメント、ラインステーションオーダなどを無効にすること。いずれかが凍結された場合、変更はできなくなります。たとえば、製造プロセスが先に進み過ぎているために変更を処理できなくなっている場合、ラインステーションオーダを凍結することができます。
転送バッチ数量
次の作業を開始する前に作業を完了しておかなければならない品目の数量または割合。製造オーダのすべての品目について作業を終了していない場合でも、すでに終了した品目について次の作業を開始できます。
カンバンが使用される製造環境では、転送バッチ数量はカンバンサイズ (標準コンテナまたは標準ロットサイズ) と同じになります。
転送バッチ数量は、これまで使用されていた作業の重複率の概念に代わるものです。
平均段取時間
機械を運転開始する前の設定または変更に必要な時間。たとえば使用する塗料を黒から白に切り替える場合などは、段取時間が長くなります。たとえば使用する塗料を白から黄色に切り替える場合などは、段取時間が短くなります。段取時間は、考えられるすべての段取時間の平均を示していなければなりません。
microrouting
A series of steps that is linked to a routing operation to which you can connect instructions, tools information, and process information. When a production order is released, the information that is linked to the operation steps is given to, for example, the job shop operators to support their jobs.
作業ステップ
工順作業に接続されている従属的な作業
作業ステップには、指示書、処理情報、工具情報などの情報を取り込むことができます。
プロセス変数
作業または作業ステップの実行に必要な機械、工具、プロセスの品質に関連する設定または入力値。切取の奥行き、切取の速度、温度などがあります。
原価計算ワークセンタ
完成品単位原価、仕掛品振替、製造結果を計算し、製造オーダに関連する会計取引を保持するために使用する、計画ワークセンタにリンクされたワークセンタ。
原価計算ワークセンタと計画ワークセンタ間のリンクにより、製造オーダ作業の計画を立て直すことができます。必要であれば、原価計算処理を変更せずに、作業の遂行に使用されるワークセンタを変更できます。
使切資材
すべての部品表で別の品目に置換された資材
使切資材のオーダ可能最終日を過ぎると、残存在庫を使い切ってから置換資材を使用します。
代替資材
標準資材が在庫切れの場合にシステムが選択できる部品表資材の代替品
代替資材は同じ仕様を満たしますが、特定の主品目に対する部品表のコンテキストだけに限られます。
オーダブロック
段取状況が同一で、同じ機械により製造される製造オーダのグループ
段取状況が同一の製造オーダは、1 台の機械で段取を変更せずに実行できます。
製品バリアント構造
複数の構成可能品目/設計モジュールに関連する構成可能完成品の 1 つで構成される製品バリアントの構造
構成可能サブ品目もさらに固有の構成可能サブ品目/設計モジュールを持つことができます。構成可能品目は、製品および製品の半組立品です。設計モジュールは組立品目に使用され、電気系統など、独立した製品を構成しない論理単位です。製品バリアント構造は、LN によって生成され、オプションに応じて部品表の一部を保持します。
設計モジュール
組立計画でのシステム。言い換えると、通常は個別の物理単位として製造されることのない、組立部品の論理単位。
たとえば、自動車の電気系統は、電気系統に必要とされるあらゆる部品の論理単位です。ただし、これは個別の物理単位として製造されるわけではなく、ダッシュボードやドアなどに組み込まれます。
設計モジュールは、設計および計画専用です。工順、組立ライン、オプションなどはありません。部品表 (BOM) では、設計モジュールは部品表の構成不能セクションの上位階層になります。
マスタ会社
複数会社構造の場合、マスタ会社を使用することで、すべての会社のデータを同期させます。マスタ会社で入力または生成されたデータ (たとえば、ライン構造など) を他の会社に複製することができます。マスタ会社は、組立ラインのいずれかの会社、または個別の会社のどちらにでも設定することができます。
タイムフェンス
プロセスまたは状況が評価される参照日
例
組立ラインの組立オーダタイムフェンスは、組立オーダを作成しなければならない期間の終了日を定義します。このタイムフェンスが 100 日間の場合、計画オフライン日が現在から 100 日間の間である製品バリアントについて組立オーダを作成する必要があります。同じように、ラインステーションオーダについて凍結や更新などをいつ行う必要があるかをタイムフェンスで定義できます。
セグメントスケジュール
組立部品がいつ必要になるのかを示すスケジュール。セグメントスケジュールは、組立オーダのオフライン日、および組立部品が必要とされるセグメントに基づいて、部品をいつラインに納入しなければならないかを示します。セグメントスケジュールは、処理量が多く、計算のパフォーマンスがクリティカルな場合に、組立部品所要の概略計算に使用されます。
作業外注
品目の製造工程における 1 つまたは複数の作業が外注先に委託されます。
bus component
bus component は、LDAP ディレクトリサービスのエントリです。bus component には、名称、アドレス、メッセージキュー、ポートなど、Infor 統合を使用するサーバ/クライアントに関する情報が含まれます。さらに、各構成要素には、Integration Adapter を実際のトランスポート層とリンクする接続ポイントが 1 つ以上あります。
CPQ コンフィギュレータ
LN に統合されて品目を構成するアプリケーションです。この統合は、Web ユーザインタフェースの一部としてのみ実行できます。
安全時間
リードタイムの変動から商品の配送を保護し、オーダが実際の所要日より前に完了されるようにするため、通常のリードタイムに追加できる時間
例
関連活動の期間が 30 日で、活動の最早終了日が 1 月 30 日とします。安全時間を 10% に指定すると、GOP は 1 月 30 日の 3 稼働日前に資材を計画します。
モジュール計画
モジュール計画は、ネットワーク計画の活動とモジュール間の関係です。モジュールには、納期が長引くためにプロジェクトの完了日に影響するような資材でも指定できます。このような資材は、クリティカル資材とも呼ばれます。また、モジュールには組立部品も指定できます。
繰返生産
デフォルトソースが [繰返生産] の品目で、事前定義された構成に基づいて作成されます。
繰返生産に最適な品目は次のとおりです。
- 標準品目
- 原価が低い品目
- バリアントが最小限の品目
- 複雑な品目
- 「部品表 (BOM)」 が平準化されている
半組立品としての両方の完成品は、繰返生産を使用して製造できます。
需要ペギングおよびプロジェクトペギングは、繰返生産では無効化されます。
生産モデル
資材のリスト
特定の「生産モデル」に必要な資材のリストです。
このリストには次の内容も含まれます。
- 資材計画
- 作業セルへの資材供給
- 資材のバックフラッシュ
資材リストが更新されるたびに、生産モデルの新しい改訂コードを定義する必要があります。
修理セル
検査ポイント
指定した検査プロトコルに従って製品の検査を行う製造プロセスの作業ステーション
計画グループ
同じタイプの製造を行う「作業セル」のグループ。計画グループは繰返生産スケジュールプロセスで使用されます。
全般的な設備効果 (OEE)
特定の設備を使用して製品を製造する際の時間効率を測定します。
OEE = 稼働率 x パフォーマンスレート x 品質レート-
稼働率
製造中の「作業セル」の動作時間 -
パフォーマンスレート
標準タクトに対するプロセスの実際のサイクル時間 -
品質レート
製造時間全体に対する良品部品の製造に必要な時間
OEE
製品
「デフォルト供給ソース」が [繰返生産] である [製造] または [製品] タイプの品目。「生産モデル」で定義され、「繰返生産」を使用して作成されます。
機械タイプ
会社レベルでの機械の定義。例: Haas 旋盤 ST30
機械能力グループ
ワークセンタにおける機械タイプの機械の数と、そのロジスティックおよび計画上の特性
機械番号
シリアル番号などの、機械とその固有のプロパティの呼称
参照作業
作業とは、機械によって実行される活動のことです。参照作業のリストは、ジョブショップ製造オーダで使用可能な作業のライブラリです。
参照作業は、次のように複数のレベルで定義できます。
-
作業コード
参照作業は、すべてのサイト、すべてのワークセンタ、および会社にリンクされているすべての機械で実行できます。 -
作業コード + 機械タイプ
参照作業は、指定した機械タイプの 1 つ以上の機械があるすべてのサイトで実行できます。 -
作業コード + サイト
参照作業は、すべてのワークセンタ、特定のサイトにリンクされているすべての機械で実行できます。注意: サイトの特定の作業に独自の段取のロジックがある場合にお勧めです。このタイプの参照作業は、機械が設置されていないワークセンタで使用できます。 -
作業コード + 機械タイプ + サイト
この参照作業は、特定の機械タイプのすべての機械、およびこの機械タイプが存在するすべてのワークセンタおよびすべてのサイトで使用できます。注意: 機械タイプの特定の作業に独自の段取がある場合にお勧めです。 -
作業コード + サイト + ワークセンタ
参照作業は、特定のワークセンタとサイトの組合せに対して使用できます。注意: この作業は、機械が設置されていないワークセンタのみで使用できます。 -
参照作業 + 機械タイプ + サイト + ワークセンタ
参照作業は、あるワークセンタ/サイトの組合せで、特定の機械タイプ 1 つのみで使用できます。
段取クラス
品目を製造するために機械をどのように設定するかを示す、品目の特徴のタイプ。段取クラスにより、2 つの作業の間に機械や工具を切り替えるために必要とする時間が決まります。段取クラスは、一連の段取状況で構成されています。
例
段取クラスの例には、色や厚さがあります。段取クラスが色の場合、段取状況は赤、緑、白、黒などになります。
段取クラス状況
機械の状況を決定する特徴。
段取クラス状況は、ある状況から別の状況への移行に必要な段取替時間に影響を与えます。段取クラス状況は段取クラスにグループ化されます。
特徴
結合した後に構成可能品目にリンクされて製品バリアントを構成する特徴。特徴の 1 例として色があります。
オプション
各製品特徴のそれぞれのオプションは、製品の特徴を指定します。例として、赤は、特徴色のオプションになります。
制約
アクションをチェックまたは制限する方法、あるいはアクションの回避や実行を強制する方法
製品構成モジュールでは、制約は製品バリアントの定義中に実行可能と考えられるあらゆる決定ルールまたは計算のことです。制約は、製品特徴、一般部品表、工順、価格リスト、および品目データの製品モデルで使用できます。制約エディタを使用して制約を定義できます。
特に、制約によってオプションの特定の組合せがどの条件下で製品特徴に関して受入可能であるか、必須であるか、または受入不可であるかを示すことができます。部品表のどの構成要素および作業を含めるか、また排除する必要があるか、さらに製品バリアントの購買価格構造または販売価格構造はどのようなものかなどを示すことができます。
製品分類モジュールでは、制約は 1 行以上の制約行で構成されています。この制約行に定義された条件に従って、品目分類で分類コードに特定の戻り値や計算結果が取り込まれます。
制約確認メッセージ
構成処理中のエラーメッセージを表し、制約 (制約規則) 内で使用されます。構成処理中に、選択された特徴またはオプションが制約に定義された条件を満たしているかどうかがチェックされます。
選択内容が条件を満たしていない場合は、このセッションで記録されたメッセージの 1 つが発行され、許可されているオプションが示されます。
制約識別コード
一般品目の制約を一意に識別するコード
一般価格リスト
顧客仕様により生成された製品バリアントは、選択したオプションに基づいた詳細販売価格を持つことができます。また一般品目の購買価格も生成できます。購買価格は標準原価計算に使用されます。購買価格あるいは販売価格に影響するような相互関係を持つ、異なる製品特徴のオプションがある場合、マトリックスを定義できます。
価格リストマトリックス
製品構成または製品生成処理中に、価格リストマトリックスを使用して購買価格や販売価格を特定できます。価格リストマトリックスは価格や価格要素、製品バリアントの付加費用の割合や割引率の記録に使用します。
X 軸と Y 軸の物理量の値に基づいた価格テーブルです。
オプションセット
製品構造内の構成可能品目に関する一連の製品特徴およびオプションを識別します。
販売価格構造
製品バリアントについて、販売価格の構造と内訳を示します。
販売価格構造:
- 販売オーダまたは販売見積で製品バリアントの販売価格を計算するときに使用されます。
- 価格構造の内容を示し、[製品バリアント販売価格構造 (tipcf5530m000)] セッションで表示できます。製品バリアントオプションに追加するか、製品バリアントオプションの代わりに、販売オーダ文書に出力させることができます。
製品バリアントオプションは、特定の製品バリアントの技術情報を示します。一方、販売価格構造は、選択した製品バリアントオプションの商業的な表現です。
参照タイプ
製品バリアントは、販売見積や販売オーダ、予算、プロジェクト、あるいは標準バリアントに関係することもあります。
製品バリアント識別コード
製品バリアントの一意の識別子
製品バリアントコードにより構成可能品目のさまざまなバリエーションを生成できます。特に、顧客がオプションやその価格についての情報を確約せずに入手したい場合に使用することができます。製品モデルの導入ステージでは、システムテストの実行にも使用されます。
移動時間
半完成商品がある作業から次の作業に輸送される時間。最後の作業が終了したときは、移動時間が完成商品を倉庫に移動する時間になります。
移動時間は、特定のカレンダーに従って計画されるリードタイム要素の 1 つです。
段取クラス
品目を製造するために機械をどのように設定するかを示す、品目の特徴のタイプ。段取クラスにより、2 つの作業の間に機械や工具を切り替えるために必要とする時間が決まります。段取クラスは、一連の段取状況で構成されています。
例
段取クラスの例には、色や厚さがあります。段取クラスが色の場合、段取状況は赤、緑、白、黒などになります。
段取状況
作業にリンクされた品目の特徴。2 つの連続する作業の段取状況によっては、機械の段取り替え時間が長くなることもあれば、さほど長くならないこともあります。一連の段取状況で段取クラスが構成されます。
例
段取クラスが色の場合、段取状況の例は赤、緑、白、黒などになります。
計画投入数量
仕損数量/産出率、レポート完了済数量、不合格数量を考慮に入れ、所要産出高を実現するために作業に投入しなければならない数量
計画投入数量は、資材および時間を計算する際の基準となる製品の数量です。
計画産出数量
仕損数量/産出率、レポート完了済数量、不合格数量を考慮に入れ、作業から産出されることが期待される製品の数量
製造オーダが作成される場合、最後の工順作業の計画産出数量は製造オーダのオーダ数量と同じ数量に設定されます。最後の作業でない場合、計画産出数量は次の作業の計画投入数量と同じになります。
実行時間
特定の作業で構成要素またはロットを処理するために必要な時間
実行時間には段取時間は含まれません。
実行時間 = 製造時間 - 段取時間労働時間
作業を行うために必要な労働能力 (単位: 時間)
労働時間の計算に適用される公式は、作業に固定期間があるかどうかによって異なります。作業に固定期間がある場合は、労働時間の計算に次の公式が適用されます。
人時間 = (段取時間 x 段取必要人員数) + (サイクル時間 × 製造必要人員数 ÷ 工順品質)
作業に固定期間がない場合は、労働時間の計算に次の公式が適用されます。
人時間 = (平均段取時間 × 段取必要人員数) + (サイクル時間 × 計画投入数量 × 製造必要人員数 ÷ 工順数量)
機械時間
作業を行うために必要な機械能力 (単位: 時間)
機械時間の計算に適用される公式は、作業に固定期間があるかどうかによって異なります。作業に固定期間がある場合は、機械時間の計算に次の公式が適用されます。
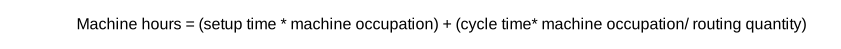
作業に固定期間がない場合は、機械時間の計算に次の公式が適用されます。
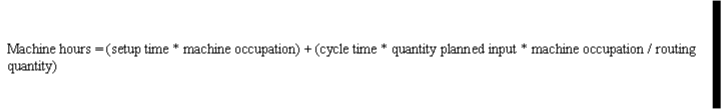
参照指示
たとえばプリント基板に電子的な構成要素を実装する場所など、品目に構成要素を挿入するための位置を示します。参照指示は通常エレクトロニクスで使用され、コンピュータ支援設計 (CAD) ステーションから生成できます。
工順コード
工順にリンクされているコード。工順コードは標準工順あるいは品目固有の工順にリンクできます。
部分組立品
完成品として保管も販売もされずに次の作業に渡される製造工程途中の製品
外注目的の場合、製造元は部分組立品を外注先に発送してその部分組立品に関わる作業を委託できます。このような部分組立品に固有の品目コードが品目基準データに定義されます。
作業が終了すると、外注先は部分組立品を製造元に返送します。また、このような再作業済の部分組立品に固有の品目コードも品目基準データに定義されます。
工順数量
工順の基準となる製造品目の数量。工順数量によって、品目の工順に短い作業時間を含めることができます。
例
| 工順数量 | 100 |
| サイクル時間 | 60 分 |
60 分間に 100 品目が製造されます。したがって、1 品目の作業時間は 0.6 分になります。
ワークセンタ
同じ能力を持つ、1 人以上の従業員または 1 台以上の機械から構成される特定の製造エリア。これは、能力所要量計画と詳細スケジュールの 1 単位と見なすことができます。
オフセット
製造プロセスの累計リードタイムです。オフセットは、クリティカル資材またはクリティカル能力を必要とする製造段階から、製造プロセスの最終段階までの間で計算されます。リードタイムオフセットは、クリティカル資材所要量またはクリティカル能力所要量の開始日を決定する要因の 1 つです。
生産速度
特定の時間単位に製造される品目数量
例
生産速度は、たとえば 1 時間あたり 300 ガロンや、1 分あたり 20 個などとなります。
外注費係数
外注費レート係数と外注基準率の組合せにより、外注の原価が決まります。
作業
品目を製造するために連続的に実行される工順の一連のステップの 1 つ
次のデータは、工順作業時に収集されます。
- タスク。切断などがあります。
- タスクを実行するために使用される機械 (オプション)。切断機などがあります。
- タスクが実行される箇所 (ワークセンタ)。木工作業などがあります。
- タスクの実行に必要な従業員数
このデータはオーダリードタイムの計算や製造オーダの計画、標準原価計算に使用されます。
組立ライン
最終組立計画 (FAS) 品目が製造される連続するラインステーションのセット。品目は、ラインステーションからラインステーションへ品目を渡し、各ラインステーションで作業を行うことによって製造されます。組立ラインは、バッファで区切られた複数のラインセグメントに細分化されます。組立ラインは、メインラインと供給ラインのいずれかになります。
サイクル時間
1 つの生産単位が完了してから次の生産単位が完了するまでの (平均) 時間。たとえば、1 時間あたり 120 個の割合で組み立てられるモータのサイクル時間は 30 秒です。
有効性
発効日および失効日との間の作業期間
活動管理者
プロジェクト活動を計画または実行する責任を負う人
総計
数値または合同金額を合計すること。品目をより高い計画レベルに統合すること。展開、分散の対義語。
引当
特定オーダに割り当てた品目数量で、まだ倉庫から製造に発行されていないものです。
回答
ユーザ/システム対話の質問/回答タイプの応答 (製品分類 (GRT) モジュール)
次の 3 つのタイプで応答できます。
-
[数字]
たとえば、5 です。 -
[英数字]
たとえば、RED です。 -
[回答およびフォローアップ]
回答に基づいて、新しい質問が提起されます。
回答グループ
一連の事前定義の回答。分類処理ではこの中から値を選択できます。
バックフラッシュ
論理的な使用量、および完了とレポートされた品目の数量に基づく、在庫からの資材の自動出庫、または品目の製造に使用された時間の計算。
バックログ
入庫したがまだ出荷されていない顧客のオーダ。オーダボードに関してはオープンオーダと呼ばれることもあります。組立ライン製造の場合は、スケジュールから遅れているオーダを指します。
クリティカル能力資源表
クリティカル能力資源表 (BCC) は、マスタ計画処理でクリティカルと見なされるワークセンタを示します。クリティカル能力は通常、工順のボトルネックです。
クリティカル能力資源表を使用して、クリティカル能力の概略能力所要量を生成します。
部品表 (BOM)
製造品目で使用されるすべての部品、原料、および半組立品のリスト。このリストには、品目の製造に必要な各部品の数量が示されています。部品表は、製造品目のシングルレベルの製品構造を示します。
部品表レベル
製品が製造される場合、構成要素は半組立品に組み立てられます。次にこれらの半組立品は完成品に組み立てられます。各ステージで使用される構成要素は部品表に記述されます。各ステージは部品表の 1 つのレベルです。
車輪の構成要素のリストは、部品表の 1 つのレベルです。自転車の半組立品のリストは最上位のレベルで、しばしばレベルゼロとして参照されます。
例
自転車には 1 つのフレームと 2 つの車輪があります。フレームは 3 つの管から作成されています。車輪はそれぞれ 1 つのリム、1 つのハブおよび 35 本のスポークで作成されています。
部品表数量
部品表 (BOM) が適用される、製造される製品の数。部品表数量によって、非常に少ない数量の製品を部品表構成要素として指定できます。
例
コットンホワイトという特有の塗料を 1 リットル混合するために必要な塗料の中で、いくつかの色の量はごく微量です。このため、1000 リットルの部品表数量が定義されています。この場合、塗料の構成要素数量は次のようになります。
| 塗料コットンホワイト、1000 リットル: | |
| 白 | 999 リットル |
| 黄 | 0.6 リットル |
| 赤 | 0.2 リットル |
| 青 | 0.2 リットル |
部品表単位
ボトルネックワークセンタ
オーダをスケジュールするときに、繰返生産品目の生産速度を決定したり、または制限したりするワークセンタ。ワークセンタカレンダーによって、繰返生産品目の計画オーダの 1 日あたりの最大作業時間が決まります。
バッファ
何の作業も行われておらず、次のワークステーションへのオーダの入力を待機している組立ラインワークステーション
バッファを使用して、ラインセグメント間で製品の順序を変更できます。LN 内のバッファは、ランダムアクセスタイプです。
完了日
プロジェクトまたはオーダの作業が終了する日付
- 製造オーダの完了日は、オーダの状況が [完了] になる日付です。
- プロジェクトの完了日は、プロジェクトの状況が [終了] になる日付です。
会計取引が完了した後でも、クローズしない限り、オーダの特定の会計取引をそのまま実行することができます。これは、プロジェクトに対しても同じです。
工具構成要素
工具タイプの組立グループの一部
制約
バリアントの製品構造へ顧客の所要量を変換する決定ルール (制約)。これらの制約は、特定の製品バリアントで使用される構成要素および作業を示します。
標準原価付加費用
単一品目を製造または購買する場合に通常の発生原価に加えた料金金額
カウントポイント
完了数量および不合格数量を明示的に決定しなければならない工順、または作業ステーションでの作業。作業がカウントポイントの場合、その作業の完了を個別にレポートする必要があります。フォローアップ作業での完了数量は、カウントポイントで完了した数量を超えてはなりません。
作業または作業ステーションがカウントポイントでない場合、フォローアップ作業の完了時に自動的に [完了] に設定できます。その後、カウントポイントの完了数量によって完了数量および不合格数量が決まります。
カスタマイズ品目
特定のプロジェクト用に顧客の仕様で製造される品目。カスタマイズ品目は、カスタマイズ部品表/カスタマイズ工順を持つことができ、通常は標準品目として使用できません。ただし、カスタマイズ品目は標準品目または一般品目から派生させることができます。
能率差異
予測と実際の資材数量および時間の差異によって作成された生産結果の一部
能率差異は、資材および資源がどの程度能率的に使用されているかを示します。
engineering item
An item in the process of development.
You can define multiple revisions of an engineering item. Typically, the most recent revisions are still in a design or test phase, another revision may have been taken into production, and older revisions are obsolete.
A normal item can only become revision-controlled when it is copied from the 設計データ管理 module.
E-item
設計品目関係
特定の設計品目改訂と 1 つ以上の標準品目またはカスタマイズ品目間のリンク。この関係を利用して、設計品目データをこの関係で定義された品目にコピーすることで、新しい設計品目改訂に組み込まれた設計変更を導入できます。
ファイナライズ
設計部品表 (EBOM) から製造部品表に実際にデータをコピーするときの最終アクション
データをコピーするには、部品表一括変更 (MBC) を使用するか、または部品表ラインをマニュアルでコピーします。
フロア在庫
資材の各出庫を個別に記録することなく製造で使用できる、ジョブショップにある高価でない資材の在庫。フロア在庫はバックフラッシュされません。また、見積原価には含まれません。
一般品目
複数の製品バリアントに存在する品目。一般品目に対して製造活動を実行する前に、品目を設定して必要な製品バリアントを決定する必要があります。
例
一般品目: 電気ドリル
オプション:
- 3 つの電源 (電池、12 V または 220 V)
- 2 色 (青、灰)
これらのオプションから合計 6 つの製品バリアントが生じます。
item surcharge
An item surcharge is the basis for extra costs or discounts (in terms of percentage of fixed amounts) in the cost/valuation price structure for items belonging to the given item group or warehouse. Surcharges are linked to a price calculation code.
リードタイム
製造開始日から納期までの時間。リードタイムには、オーダの準備時間、輸送時間、検査時間を含めることができます。
リードタイムオフセット
クリティカル資材またはクリティカル能力を必要とする製造ステージから、製造処理の最終ステージまでの間で計算された、製造処理の累計リードタイム。リードタイムオフセットは、クリティカル資材所要量またはクリティカル能力所要量の開始日を決定する要因の 1 つです。
リードタイムオフセットは、日数または時間で表すことができます。
ライン混成
組立ラインで連続して製造される製造オーダのセット。製造開始の前に、製造のオーダを決定するためにライン混成が順序付けられます。
ラインステーション
組立ラインの一部であるワークセンタです。ラインステーションは、FAS (最終組立スケジュール) 品目の製造で使用されます。1 つのラインステーションは複数の位置を持つことができるため、複数の品目が 1 つのラインステーションに存在できます。
機械
LN で品目を製造するための作業を行うことができる機械的なものです。
機械は作業費レートにリンクされます。作業費レートおよび労務単価は、製造オーダの実際原価計算の基礎を形成します。
主品目
製造オーダの最終結果
主品目は、完成品 (倉庫への納入の場合) に変更されるか、そのまま直接顧客に納入されます。
メインワークセンタ
従属ワークセンタに再分割されるワークセンタ
資材
品目を製造するために使用する原材料、構成要素および半組立品。たとえば、電気などの原価品目を資材として取り扱うこともできます。
マルチレベル部品表
構成要素の副構成要素、さらにすべての末端の副構成要素をリストする部品表
マルチレベル部品表では、完成品はレベルゼロになります。
組立式工具
作業中に連動して機能する取外し可能な構成要素からなる工具
永続シリアル番号に基づいて、組立式工具の要素を分類できます。
例
取り付け具にダイ型を使用します。ダイ型は次の構成要素から構成されています。
- トップのダイ型
- ボトムのダイ型
- パンチ穴
- 支柱
ダイ型は組立式工具として定義され、それぞれの部分が構成要素として定義されます。
ネットワーク計画
ネットワーク計画には、プロジェクトの実行 (計画および管理) に必要なすべての活動が含まれます。ネットワーク内の関係は相互依存活動を示します。
標準能力
能力利用率の基準として使用される機械またはワークセンタの平均能力
基本能力
標準表
タスクを実行するために必要な時間 (標準時間)、または特定の時間単位 (標準回数) でタスクを実行できる回数を含むテーブル。標準時間または標準回数は、テーブルの行 (X 軸) および列 (Y 軸) に示される 2 組の値によって決まります。
例
ドリルで穴を開けるためにかかる時間は、資材の厚さと穴の直径によって決まります。標準時間を含む標準表は、たとえば次のようになります。
| 厚さ (mm) | ||||
| 直径 (mm) | 1 | 2 | 3 | 4 |
| 0.5 | 1.2 | 1.4 | 1.6 | 1.8 |
| 1.0 | 2.2 | 2.5 | 2.8 | 3.1 |
| 1.5 | 3.1 | 3.5 | 3.9 | 4.3 |
厚さが 2mm の資材に直径 1.0 mm の穴をドリルで開けるための標準時間は、2.5 になります。
作業費レートコード
作業費レート (労務費、機械費、または間接費) を識別するコード。このコードはさまざまなレベルで定義できます。また、優先順位の順に、「参照作業」、「機械能力グループ」、「ワークセンタ」、および製造部署の「計算オフィス」に関連付けることができます。
作業費レート
労務費、機械費、または間接費によって決定されるレート。作業費レートは、作業費レートコードによってワークセンタまたはタスクとリンクすることができます。
ファントム
製造品目の一部として製造される組立品目で、固有の工順を設定できます。
通常、ファントムは在庫に保管されませんが、場合によっては在庫が存在することもあります。計画システムではファントムの資材所要量を作成するのではなく、ファントム品目を通じて所要量を構成要素に直接送ります。ファントムは主に、モジュール形式の製品構造を作成するために定義されます。
例
冷蔵庫のドアは、冷蔵庫の部品表でファントム品目として定義されます。ドアの資材は、冷蔵庫の製造オーダの資材リストに表示されます。
計画品目
オーダシステムが [計画] の品目
これらの品目の製造、物流、または購買は、需要予測または実際需要に基づいて企業計画で計画されます。
次の方法によって、品目を計画できます。
- マスタ準拠計画。基準生産計画手法と同じです。
- オーダ準拠計画。資材所要量計画手法と同じです。
- マスタ準拠計画とオーダ準拠計画の組合せ
計画品目は次のいずれかです。
- 実際の製造品目または購買品目
- 製品ファミリ
- 基本モデル (一般品目の定義済製品バリアント)
類似の計画品目またはファミリのグループは製品ファミリと呼ばれます。個々の品目に対する計画よりも汎用的な計画にするために、品目が統合されます。品目コードのクラスタセグメントによって表示されるコードで、計画品目が配分計画に使用されるクラスタ品目であることが示されます。
原価計算コード
標準原価、評価額、または販売価格の計算方法の指定。このコードには、特定の原価計算データが保存されます。
[標準原価計算パラメータ (ticpr0100m000)] セッションで定義された価格計算コードにより標準原価が決定されます。他の原価計算コードはシミュレーションに使用されます。カスタマイズ品目の価格計算コードは、プロジェクト別に保存されます。
例
- 特定の作業費レート
- 外注費レート
- シミュレート購買価格
- 付加費用
価格差異
製造オーダの価格差異は品目または時間の見積価格と実際価格との間の差異によって作成された製造結果の部分です。
価格差異は製造結果でのレートおよび価格の変更の影響を示します。
製造品目
製造のいずれかのモジュールに出現する品目。一般/製造部品表または一般/製造工順で使用される製品または一般品目です。
製造部品表
製造製品に組み込まれるすべての部品や材料の一般的なマルチレベルリストで、品目の製造に必要な各部品の数量を示します。
製造部品表を使用するには、[コンセプトの有効化 (tcemm4600m000)] セッションの [サイト]、[企業単位別標準原価]、および [サイト別ジョブショップ] パラメータが [準備中] または [有効] のどちらかの状況である必要があります。
製造部品表
製造部品表
製造時間
作業の実行に必要なリードタイム
製造時間には、段取時間と実行時間が含まれます。製造時間の計算に使用される公式は、対応する作業に固定期間があるかどうかによって異なります。
-
固定期間がある場合は、製造時間の計算に次の公式が適用されます。
平均段取時間 + サイクル時間 -
作業に固定期間がない場合は、次の公式が適用されます。
平均段取時間 + (サイクル時間 × 計画投入数量) ÷ 工順数量
プロジェクト活動
プロジェクトの (概算の) 計画に関連した活動。活動は、プロジェクトの概算の資材所要量および能力所要量を計画するために使用されます。また、活動はプロジェクトの (最終) 組立計画を管理するためにも使用できます。
プロジェクトパート
プロジェクトにリンクされたプロジェクト構造の個別部。プロジェクトパートは、プロジェクトの見積原価を決定するために使用される基準です。サブプロジェクトとは間違えないでください。
プロジェクト構造
プロジェクト構造はメインプロジェクトに所属するサブプロジェクトを示します。状況が受注設計の大規模なプロジェクトがある場合に使用すると効果的です。
プロジェクト構造はネットワーク計画で重要になります。これは、サブプロジェクトの開始日および終了日がメインプロジェクトの活動の計算済開始日および終了日に依存できるためです。
サブプロジェクトの原価は、プロジェクト計算で関連するメインプロジェクトに総計されます。
プロジェクト構造は、[予算] 以外のタイプのプロジェクトに適用します。
プロジェクト構造を削除できるのは、メインプロジェクトの状況が [フリー] または [アーカイブ済] の場合のみです。
カンバンラベル
商品のジョブショップへの移動、作業間の移動、またはジョブショップからの移動を承認する文書。これまではプルノートと呼ばれていました。
質問
質問は、品目の分類および検索時に使用されます。ユーザは回答で応答する必要があります。製品分類モジュール (GRT) では、LN により、ユーザとシステムが対話的に質疑応答する形式の質問が表示されます
工具保守
特定回数使用した後に行う工具の修復
繰返生産品目
繰返生産品目 (RPT 品目とも呼ばれる) は、製造がスケジュールで管理されている製造品目です。スケジュールには 1 つのセッションで表示および発行でき、完了としてレポートできる複数の日程計画ラインが含まれます。
繰返生産品目の特徴:
- 大規模な数量で生産される
- 反復性需要の対象である
- 製造はレートに基づく
- リードタイムが短い
見込品目と受注品目が繰返生産品目になります。ただし、繰返生産スケジュールで使用できるのは [標準オーダ] の受注品目のみです。一般品目や [受注設計] の品目は、繰返生産スケジュールでは使用できません。
結果
たとえばプロジェクトや製造オーダの会計結果。結果は、差異という形でレポートされます。差異は、予測 (予算または計画) 価額と実際価額の差異です。価格差異、能率差異、追加の計算オフィス差異は区別できます。
戻り値
選択した回答の結果として分類コードに含まれるコード
改訂管理
改訂管理される品目は継続開発の品目です。品目のバージョンを識別するには、品目コードに改訂番号を追加します。
改訂管理される品目を選択する場合、現行バージョンが使用されます。古いバージョンは製造されることはなく、プロトタイプはまだ販売されていません。
改訂
設計品目 (E 品目) または改訂管理される品目 (つまり、設計品目へリンクする品目) のバージョンまたは改訂バージョン。設計品目の複数の改訂が存在する可能性があります。
例
設計品目: 設計品目: マウンテンバイク E-MB01
| 改訂 | 記述 | 状況 |
|---|---|---|
| A1 | バイクのドラフト設計図 | 未発行 |
| A2 | バイクの設計図 | 未発行 |
| A3 | バイク MB01 の親設計品目 | 発行済 |
| A4 | 廃止されたバイク | 取消済 |
工順
品目を製造するために必要な作業の順序
作業ごとに、段取時間やサイクル時間に関する情報に加え、参照作業、機械、ワークセンタが指定されます。
スケジュールエリア
生産日程計画が定義されている物理的エリアまたは製造ラインの一部。スケジュールエリアは繰返生産品目に対して定義されます。
スケジュールエリアは、ほぼ同じ製造設備を使用する工順を持つ品目の製造オーダに関連します。スケジュールエリアは、生産日程計画コードに関連付けられています。
スケジュールエリアには、次の用途があります。
- [品目 - 工順 (tirou1101m000)] セッションで、連続生産 (RRT) 品目別に工順コードを定義する目的に使用する
- [オーダの一括完了レポート (tisfc0206m000)] セッションおよび [資材および時間のバックフラッシュ (tisfc0220m000)] セッションでの選択基準として使用する
例
| スケジュールエリア | スケジュールコード | ||
| HHA | 家庭用機器 | WL | 週次 |
| ELT | 電子工具 | 2WL | 隔週 |
仕損
欠陥のある構成要素や、切取または切断作業で紛失した製品など、使用できない資材や中間製品の不合格品。予定仕損を考慮して、総資材所要量や作業の投入数量を増やす必要があります。
部品表では、正味資材所要量の割合 (仕損率)、および固定数量 (仕損数量) として仕損を定義できます。仕損数量は、たとえば設備をテストするためなど、製造の開始ごとに失われる資材の量を定義するために使用します。
作業では、仕損は固定数量としてしか定義できません。
部品表連番
部品表連番により、各位置に対して複数の構成要素品目を定義できます。これらの交換可能な構成要素は、日付が有効な場合には異なる日付を持つことができます。
部品表の品目を置換するときも連番を使用します。
例
8 月まで、発注先 A から購入するフレームで自転車を作成するとします。ただし、8 月以降は発注先 B から購入する同じフレームを使用します。代りに、新しい連番を使用します。
シミュレート購買価格
シミュレート購買価格を使用すると、購買価格をテストして、その結果を計算できます。
シミュレーション外注価格
シミュレーション製品外注価格を使用すると、製品外注価格をテストして、その結果を計算できます。
シミュレーション
実際の数値ではなくシミュレートされた数値を使用して、特定の数値が変更された場合に結果がどうなるかを見るための計算処理。反対の用語は、実際または作業です。
スラックタイム
LN によって計算される、次の作業のキュー開始日から次の作業の段取 + 実行開始日までの時間
次に示す場合に、次の作業でスラックタイムとキュー時間に差異が生じる可能性があります。
- ワークセンタのカレンダーが異なる場合
- 転送バッチ数量を適用した場合
計画納期が要求納期よりも後の場合、最終作業でスラックタイムがマイナスになる可能性があります。
標準原価
標準原価計算コードによって計算される、次の品目原価の合計
- 材料費
- 作業費
- 付加費用
他の価格シミュレーションコードによって計算された価格は、シミュレーション価格です。標準原価は、シミュレーションの場合と、実際価格が利用できない場合に取引に使用されます。
標準原価は、会計を目的とした在庫評価方法でもあります。
標準品目
通常利用できる購買品目、資材、半組立品、または完成品
顧客の指定に応じた特定プロジェクトに対して製造される品目以外の品目は、すべて標準品目として定義されます。反対の用語はカスタマイズ品目です。
外注費レート
外注費の計算に使用されるレート。計算に使用される外注費レートは、計算方法によって異なります。
- [単位]
- [作業費レート]
- [人時間レート]
- [機械時間レート]
サブ品目
品目を詳細に分類するための手段
次のようなものがサブ品目となります。
- 部品表で使用される構成要素品目
- フォーミュラで使用される資材
要約部品表
部品表に必要なすべての部品および数量をリストしたマルチレベル部品表の形式の 1 つ。完全なマルチレベル部品表と異なり、要約部品表には製造レベルは表示されず、合計使用数量について構成要素が一度だけ表示されます。ファントム品目は表示されません。
すべての製造品目は購買品目から作成されるため、要約部品表には購買品目のみが含まれます。
タスク
品目を製造または修理するための活動。たとえば、製材、穴あけ、塗装などです。
タスクはワークセンタで実行され、機械と関連付けることができます。
時間単位
物理量としての時間を指定するために使用される単位
工具
製造/サービスタスクを行うために使用する再利用可能なリソース、マニュアルまたは機械。工具の使用が完了すると、次の要求で使用できるように、その工具は在庫に戻されます。工具が使用されるたびに、工具寿命が短くなります。工具タイプと工具シリアル番号の一意の組合せで工具を識別できます。
例
-
手工具
のこぎりや電動ドリル -
機械工具
治具、モールド、型、切削工具 -
機器
デュロメーターや計測器 -
設備
シャベル
工具キット
単一のタスクを行うために必要とされる特定の工具のセット。機械、タスク、工順作業に工具キットをリンクすることで、そのタスクや作業を行うために必要な工具を指定できます。
工具番号
工具を識別する番号。たとえばハンマーなどの工具タイプと、1 などの工具シリアル番号の組合せは一意であり、工具の識別に使用できます。
工具寿命
工具の能力。これは工具を使用できる時間数または回数で示されます。
工具タイプ
工具タイプは、工具のコーディングシステムで工具を識別するために使用する 1 次レベルです。
工具タイプの例:
- ハンマー
- ドライバ
- 手押車
工具タイプと工具シリアル番号の組合せには、ハンマー 1、ネジ回し 2、手押し車 3 などがあります。これによって、工具を一意に識別します。
評価額
品目の実際価格。品目に関連するすべての会計取引で使用されます。
取引には次のものがあります。
- 標準売上原価
- 在庫転送
- 出庫先の仕掛品評価額
実際原価は、実際原価計算方法 (LIFO、FIFO、MAUC、ロット価格設定) のいずれか、または標準原価評価方法で計算されます。
工程倉庫
ワークセンタに供給するために中間在庫を保管しておく倉庫。工程倉庫は、個別の作業セル、組立ライン、または 1 つもしくは複数のワークセンタとリンクされます。工程倉庫は、補充オーダまたはプルベースの資材供給で商品を供給できます。
プルベースの資材供給方法は次のとおりです。
- [オーダ管理/バッチ供給] (組立管理にのみ適用されます)
- [オーダ管理/SILS 供給] (組立管理にのみ適用されます)
- [オーダ管理/個別供給] (ジョブショップ管理にのみ適用されます)
- [カンバン]
- [時系列オーダポイント]
工程倉庫に保管される品目は、仕掛品 (WIP) の一部ではありません。製造での使用のために品目が工程倉庫を離れると、価額が仕掛品に追加されます。
産出率
作業から得られる有効な産出高。投入額との割合で示されます。
例 1: 電球に対する製造処理の特定の作業の産出率を 98% とします。したがって、製造される電球 100 個当たり、平均 98 個が良品です。残りの電球は欠陥品で、不合格になります。
例 2: 鋼鉄線をより合わせて、ケーブルを製造します。より合わせることによって、ケーブルは元の鋼線より 10% 短くなります。したがって、産出率は 90% に設定されます。
検索キー
検索時に役立つ、記述の代替フォーム。通常、略語、頭字語、または正式な記述を想起しやすい語が使用されます。
原価タイプ
原価の種類に基づいて、原価対象および管理コードを分類する方法。
LN プロジェクトでは、次の原価タイプを区別します。
- [材料]
- [労務]
- [設備]
- [外注]
- [雑費]
- [間接費]
販売単価
プロジェクトで使用される原価対象、要素、または活動の販売時の価格あるいは単価
為替レートタイプ
通貨為替レートをグループ化する方法。異なる通貨為替レートを複数の請求先取引先および/または取引タイプ (購買、販売など) に割り当てることができます。
プロジェクト状況
プロジェクトの状態を示します。
LN では次の状況を扱います。
-
[フリー]
プロジェクト定義は登録済ですが、プロジェクトはまだ実行されていません。変更が可能な状態です。 -
[有効]
プロジェクトの実行中に、原価取引の発行、購買、および登録ができます。 -
[終了]
プロジェクトは完了しましたが、財務処理的にはまだクローズされていません。まだ原価取引を登録できます。このプロジェクトでは実際の購買オーダは存在できません。 -
[クローズ]
プロジェクトは財務処理的にクローズされており、プロジェクト定義は変更できません。 -
[アーカイブ済]
プロジェクトは、アーカイブ会社に保存されます。プロジェクトのアーカイブ会社は、履歴プロジェクトデータのリポジトリとして使用することができます。
プロジェクトタイプ
プロジェクトの特性を示します。
プロジェクトには、次のタイプのいずれかを適用できます。
- [メインプロジェクト]: このプロジェクト構造は、サブプロジェクトから構成されます。
- [サブプロジェクト]: このプロジェクトは、メインプロジェクトに対するサブプロジェクトです。
- [単独プロジェクト]: このプロジェクトはスタンドアロンのプロジェクトであり、メインプロジェクト/サブプロジェクトの構造には含まれません。
組立オーダ
1 つまたは複数の組立ラインで製品を組み立てるためのオーダ
部品表
親組立に組み込まれるすべての部分組立品、中間品、部品、原材料のリスト。この表には、各構成要素の数量および原価がリストされます。
BOM
売上原価
製品の製造、作成、または販売で会社に発生する費用です。製品化にかかる費用のほか、原材料の購買価格も含まれます。
売上原価
原価品目
特定の費用を示す管理品目。品目は物的製品ではないので、ロジスティックで扱うことはできません。
コミットメント
将来的な原価を示す会計上の義務
労務タイプ
実施する作業の分類および作業を実施する時間帯 (通常作業時間または超過時間のいずれか)。作業の種類と時間タイプに基づいて、従業員管理 で実際労務費を計算できるように、労務タイプを使用して付加費用を指定することができます。
計測単位
計測を表すために使用する単位。この単位は、ユーザが定義にすることも、共通情報で単位のリストから選択することもできます。
グラフィカルブラウザフレームワーク
ツリー形式の階層構造を表示するために使用するツール。多くの場合、このツールを使用して、ドラッグアンドドロップ操作を行うこともできます。
例: ブレイクダウン構造の表示
GBF
Automation Server
Automation Server は、LN アプリケーションと Microsoft Windows プラットフォーム上で稼働する Windows アプリケーションとの間の橋渡しの役割を果たします。これにより、Word、Excel、Outlook などの Microsoft アプリケーションの機能を LN アプリケーションで使用できるようになります。
作業オーダ
品目に対するメンテナンス工場または修理工場でのすべてのメンテナンスを計画、実行、および管理するために使用するオーダ。作業オーダは、少なくとも 1 つの作業オーダヘッダで構成され、修理可能なサービス品目に対して実行する必要のある複数の活動を含むことができます。
原価タイプ
原価のタイプを登録するために使用する分類。原価タイプによって、原価のソースをより詳しく表示することができます。
ワークセンタ
作業オーダの実行を担当するサービス部署の副部署
労務単価
従業員管理の [労務単価コード (tcppl0190m000)] セッションで定義される労務単価コード。この労務単価コードに販売単価および単位原価を指定できます。
たとえば、次の項目に広範囲に労務単価を割り当てることができます。
- サービス部署 (サービス部署が実行するすべての作業が対象)
- 設置グループ (設置グループで実行されるすべての作業が対象)
[サービスオーダパラメータ (tssoc0100m000)] セッションでは、次の項目に対してデフォルトの労務単価の検索パスを設定できます。
- 見積販売単価
- 見積単位原価
- 実際販売単価
- 実際単位原価
収益
通常金額で計測される、受け取った量または利益となった量
サービス部署
同じ能力を持つ 1 人または複数の人や、1 台または複数の機械から成る部署。サービスおよびメンテナンス計画用の 1 単位と見なすことができます。
サービスオーダ
顧客ロケーションまたは会社で示されているとおりに、構成に対するすべての修理とメンテナンスを計画、実行、および管理するためのオーダ
倉庫オーダタイプ
倉庫オーダのタイプを識別するコード。倉庫オーダタイプにリンクしたデフォルトの倉庫手順は、その倉庫オーダタイプが割り当てられた倉庫オーダの倉庫での処理方法を決定します。ただし、デフォルトの手順は、倉庫オーダごと、またはオーダラインごとに修正できます。
計画在庫処理
品目の計画オーダによる在庫レベルの予測済変更
保管場所
商品を保管する、倉庫内の独立した場所
倉庫は、利用可能スペースの管理や、保管されている商品の照会のために、複数の保管場所に分割することができます。保管条件およびブロックは保管場所ごとに適用できます。
部品表ライン
部品表内のライン番号
調整オーダ
差異が発生した在庫を調整するために特別に作成された倉庫オーダ。調整オーダは在庫を調整し、会計取引を作成します。
倉庫管理
倉庫内の商品の入庫、保管、対処および出庫に関するすべてのアクション
倉庫管理パッケージでは、倉庫内の商品のすべての処理が倉庫オーダによって調整されます。これには、商品の入出庫、商品の転送、商品の循環棚卸、ABC 分析、在庫約定、および各種在庫レポートがあります。
倉庫オーダ番号
倉庫オーダのコード。[倉庫オーダ (whinh2100m000)] セッションの [シリーズ] フィールドで指定されたシリーズを使用して、オーダ番号が生成されます。倉庫オーダが倉庫管理以外のパッケージから生成されている場合、この番号はオリジナルのオーダ番号に対応し、[シリーズ] フィールドに指定されたシリーズには基づきません。
組立キット
工程倉庫に一括して供給する必要がある、オーダ依存の品目セットです。
転送オーダ
出庫倉庫から移動先倉庫への在庫処理、または倉庫内の 2 つの場所間での在庫処理を登録するために作成される倉庫オーダのタイプ。転送オーダは、マニュアルで作成することも、LN の他のパッケージやモジュールによって生成することもできます。転送オーダの処理タイプは [転送] です。
倉庫移動、倉庫移動オーダ
引当済在庫
出庫オーダラインに引き当てられている全倉庫中の在庫。在庫が出荷されると (倉庫を出ると)、引当が削除されます。標準引当、またはソフト引当とも言います。
保管場所引当済在庫も参照してください。
ブロック
在庫処理をブロックするために使用する機能。ブロックは、ゾーン、保管場所、ロット、ストックポイント、またはシリアル番号付品目別に定義できます。
循環棚卸
システムのデータが正確かどうかを確認する品目在庫の定期的な棚卸
手持在庫
1 つまたは複数の倉庫内にある商品の物理量。保留在庫も含みます。
手持在庫
オーダ済在庫
計画された入庫。在庫が入庫され、入庫勧告が作成されます。ただし、この勧告はまだ発行されません。この数量は、経済在庫に含まれます。
オーダ済在庫
在庫
倉庫に保管されている商品
棚卸単位
品目の在庫の計測単位。たとえば、個、キログラム、1 ダース、メートルなどがあります。
棚卸単位は、計測を変換する際の基準単位としても使用されます。特に、購買オーダや販売オーダのオーダ単位や価格単位に関する変換で使用されます。これらの変換では、常に基準単位として棚卸単位が使用されます。このため、棚卸単位はすべての品目タイプ、また在庫として保存できない品目タイプにも適用できます。
ロット
特定の (ロット) コードで識別され、一括して製造および保管される大量の品目。ロットは商品の識別に使用します。
ロット品目
ロット管理の対象となる品目
ロットサイズ
ロット内の品目数
出庫勧告
商品をピッキングして出庫する保管場所とロットを勧告するために、ブロック済保管場所や出庫方法などの要因を考慮して生成されるリスト
出庫
倉庫から商品を取り出す作業
入庫場所
入庫勧告が生成されるまで、入庫商品を置いておく保管場所
補充オーダ
2 つの物理的な保管場所または倉庫間で商品を転送するオーダ
保管条件
商品の保管の際に満たされていなければならない条件。不適切な場所に品目が保管されることを防ぐため、保管条件は品目 (品目グループ) および倉庫の場所にリンクする必要があります。
保管は次の 2 つの方法で行うことができます。
- 不適切な場所を除外することによって、品目別に保管
- 不適切な品目を除外することによって、保管場所別に保管
倉庫オーダ
倉庫内の商品を処理するオーダ
倉庫オーダは次のいずれかの在庫処理タイプになります。
- [入庫]
- [出庫]
- [転送]
- [仕掛品振替]
オーダには、それぞれ発生元があります。また、倉庫処理に必要なすべての情報が含まれています。品目 (ロット品目または非ロット品目) および倉庫 (保管場所の有または無) に応じて、ロットや保管場所を割り当てることができます。オーダは、事前定義された倉庫手順に従います。
製造では、倉庫オーダを Warehousing Order、または Warehouse Order といいます。
倉庫オーダ
入庫リードタイム
品目の到着から実際に倉庫に保管されるまでの時間間隔
カンバン
工程倉庫への品目の供給を調整するジャストインタイム生産のデマンドプルシステム
カンバンは、標準のコンテナまたはロットサイズ (棚とも呼ばれる) を使用して工程倉庫に品目を渡します。工程倉庫では、同じ品目に複数の棚を使用できます。品目は、1 つの棚だけから取得します。通常、棚が空の場合は、新しい棚をオーダして (2 番目の) 満杯の棚から品目を取得します。各棚には、ラベルが添付されます。ラインステーションは、ラベルを使用して必要な品目がある満杯の棚をオーダします。
場合によっては、ラベルの指定されていない棚があります。たとえば、ラベルが 1 つおきの棚に添付されています。両方の棚が空の場合、ユーザは 2 番目の空の棚のラベルをスキャンして、両方の空の棚の供給オーダを生成します。
オーダ管理/バッチ
工程倉庫への品目の供給を調整するデマンドプルシステム
この供給システムでは、組立ラインの特定のラインステーションで必要とされる品目が、トリガ開始ステーションと呼ばれる前方のラインステーションでコールオフされます。コールオフされる品目の数は、最大時間間隔と呼ばれる所定のタイムフェンス内で、組立ラインで必要とされる品目によって決定されます。
一般に、バッチで工程倉庫に供給される品目は、移動が速く大量に処理されます。このような品目と、品目が使用される組立オーダとの間に直接的なリンクはありません。また、1 つの倉庫オーダセットを使用して、複数の組立オーダで必要とされる商品を供給できます。
オーダ管理/SILS 供給
工程倉庫への品目の供給を必要とされる順序で調整するデマンドプルシステム
この供給システムでは、特定の組立オーダおよび組立ラインの特定のラインステーションに必要な品目が、トリガ開始ステーションと呼ばれる最初の方のラインステーションでコールオフされます。コールオフされる品目の数は、最大時間間隔と呼ばれる所定のタイムフェンス内で、特定の組立オーダに必要な品目によって決定されます。
一般に、SILS で工程倉庫に供給される品目は、移動が速く大量に処理されます。これらの品目と、それらが使用される組立オーダとの間には直接的なリンクがあります。また、1 つの倉庫オーダセットで供給できるのは、1 つの組立オーダで要求されている商品のみです。
出庫リードタイム
倉庫から品目が搬出され、その品目を載せた運送業者が出発するまでの時間間隔
製造オーダ勧告
経済在庫および品目の発注点をもとにした推奨。製造オーダ勧告は確認後、転送して実際の製造オーダに変換する必要があります。
供給システム
生産ラインまたは組立ラインに商品を適時供給するように調整するシステム
供給倉庫
工程倉庫に商品や資材を供給する倉庫
時系列オーダポイント (TPOP)
倉庫への時系列による品目の供給を調整するプッシュシステム
倉庫に供給される品目の数量は、次によって決まります。
- 倉庫の有効在庫
- 特定のオーダ範囲内に倉庫への納入が予定されている在庫
- 品目と倉庫に指定された在庫バッファ (必要に応じ現行期間の季節要因に合わせて調整される)
有効在庫に計画在庫を加えたものが発注点を下回る場合、倉庫の在庫が補充されます。
時系列オーダポイント
倉庫オーダライン
入庫オーダラインと出庫オーダラインの総称
扱い単位
梱包と内容からなる一意に識別可能な物理的な単位。扱い単位には、「品目」を含めることができます。扱い単位には、品目の梱包に使用する梱包資材の構造があります。または、扱い単位がその構造の一部を構成します。
扱い単位には、次の属性が含まれています。
- 識別コード
- 梱包品目 (オプション)
- 梱包品目数量 (オプション)
品目を扱い単位にリンクさせる場合、その品目は扱い単位によって梱包されます。梱包品目は、扱い単位を構成するコンテナやその他の梱包資材のタイプを指します。たとえば、扱い単位を木枠に指定するには、扱い単位の梱包品目に木枠を定義します。
ラベル
品目、数量、梱包品目などに関する情報を提供する印刷用紙やその他の資材。ラベルには、多くの場合バーコードが表示されるためスキャンが可能です。
入庫または出庫商品フローのさまざまな段階で、ラベルを品目 (の梱包資材) に付けることができます。
低価法 (LCMV)
在庫評価方法 (次を参照) のいずれかに基づいて算出した棚卸資産評価額と、在庫の市場価格とを比較する評価方法。市場価格の方が低い場合、その品目の在庫全体は市場価格によって貸借対照表で評価されます。
棚卸資産評価額の決定に使用できる在庫評価方法は次のとおりです。
[評価方法]
直接資材供給
(保留中の) 入庫および利用可能な手持在庫を使用して、倉庫のユーザ固有クラスタ内の優先順位の高い需要を満たすようにする供給方法。この供給方法は、[直接資材供給配分 (whinh6130m000)] セッションを利用して、自動的、対話式、またはマニュアルで実行できます。
DMS
顧客所有
在庫またはオーダにある商品の所有権のタイプ。顧客所有商品は、入庫、または出庫の倉庫処理中に所有権が変更されない商品です。
たとえば、顧客が外注先に製品の製造に必要な構成要素を送付した場合を考えます。これら構成要素は、外注先の倉庫での保管時、および製品の製造や顧客への納入にかかわるすべてのロジスティック処理および製造処理全体で顧客が所有しています。
関連項目: 「所有権」
Infor ION
イベント主導および XML ベースのメッセージングエンジン。これは標準のメッセージバスです。メッセージバスとそのメッセージ標準は、他のアプリケーションモジュールに安全な方法でメッセージを転送するインフラストラクチャを提供します。
ビジネスオブジェクト文書 (BOD)
企業または企業アプリケーション間でデータの交換に使用する XML メッセージ。BOD はメッセージの内容を識別する名詞、および文書で実行するアクションを識別する動詞で構成されています。名詞と動詞の一意の組合せによって、BOD の名前が形成されます。たとえば、名詞 「ReceiveDelivery」 と動詞 「Sync」 の組合せは、「BOD SyncReceiveDelivery」 になります。
所有権
商品の所有権が発注先から顧客に変更されるかどうか、およびサプライチェーンでのその時期を示します。所有権変更は、組織内の部署や事業単位間でも生じます。これは、内部所有と呼ばれます。所有権の変更時、支払が必要になります。
従来の非 VMI のシナリオでは、顧客が発注先から品目を受け取ると品目の所有権が発注先から顧客に変更されます。顧客は商品の入庫時に品目の支払を行う必要があります。
さまざまな「外注」シナリオでは、所有権は入庫、または出庫倉庫処理中に変更されません。これらの場合、所有権は「顧客所有」になります。
販売業者管理在庫 (VMI) シナリオの場合、所有権は委託できます。所有権が委託される場合、所有権変更は時間ベース、または消費ベースになります。
-
消費ベース
顧客が商品を販売のために、または消費のために出庫したとき -
時間ベース
次の後、しばらくしてからになります。
- 顧客が商品を受け取る
- 商品の最終出庫、または入庫
時間ベースの所有権変更の場合、期間は顧客と発注先の契約で規定されます。
少量シナリオ
このシナリオは、比較的少ない数量で製造および処理され、倉庫フロー全体を通しての詳細な追跡が必要となる高価なロット管理品目およびシリアル番号付品目に使用されます。
[在庫処理パラメータ (whinh0100m000)] セッションの [ストックポイントを 1 つの入庫ラインに統合] チェックボックスがオンの場合、倉庫での入庫の際に、ロット番号やシリアル番号などのストックポイント詳細は個別の入庫ラインに統合されます。このチェックボックスがオフの場合、ロット番号およびシリアル番号付品目ごとに個別の入庫ラインが作成され、マニュアルまたは自動のいずれかによってロット番号またはシリアル番号が割り当てられます。
このシナリオでは、ロット番号およびシリアル番号付品目が個別に在庫に保管されます。入庫、転送、出庫などの各在庫処理に対して、ロット番号およびシリアル番号付品目の在庫レコードが更新されます。
[在庫処理パラメータ (whinh0100m000)] セッションの [ストックポイントを 1 つの出荷ラインに統合] チェックボックスがオンの場合、倉庫からの出庫の際に、ロット番号やシリアル番号などのストックポイント詳細は個別の出荷ラインに統合されます。このチェックボックスがオフの場合、ロット番号およびシリアル番号付品目ごとに、個別の出庫勧告ラインおよび (適用可能な場合は) 出荷ラインが作成され、ロット番号またはシリアル番号が割り当てられます。
部品表位置番号
部品表の製造品目と構成品目との特定の組を識別する参照番号。位置番号は、特定期間の構成品目の使用率を参照する際に使用する連番でさらに分割されます。